สอบเทียบเครื่องมือวัดภายใน : W-PS-QD02 :
ภายใต้ Procedure: P-PS-QD01 การควบคุม เครื่องตรวจ เครื่องวัดและเครื่องทดสอบ วันที่อัพเดท: (15/06/2563)
จัดทำโดย: คุณคณิศร สร้อยเงิน / คณิศร สร้อยเงิน
อนุมัติโดย: คุณรักเกียรติ เชื้อทองคำ / [email protected]
ใครควรอ่านเอกสารฉบับนี้
หัวหน้างาน พนักงานสอบเทียบ พนักงานหน่วยผลิตต่าง ๆ และ พนักงานตรวจสอบคุณภาพ
คำศัพท์เฉพาะที่ควรรู้จัก
- " เครื่องมือวัด Master " หมายถึงเครื่องมือวัดที่ส่งไปสอบเทียบภายนอกและได้รับผลการสอบเทียบผ่านเป็นที่เรียบร้อยแล้ว โดยแผนก QC เป็นผู้ครอบครองไว้เพื่อใช้เป็นเครื่องมือในการสอบเทียบอุปกรณ์อื่นๆ ภายในบริษัทฯ
รายละเอียดวิธีปฏิบัติงาน
1. การสอบเทียบ " ตลับเมตร "
- นำฟุตเหล็กที่เป็นเครื่องมือวัด Master มาจัดเตรียมไว้เพื่อทำการสอบเทียบกับตลับเมตรที่ต้องการจะสอบเทียบภายใน
- ทำการเกี่ยวปลายตลับเมตรที่จะวัดค่าเข้ากับด้านศูนย์ของฟุตเหล็ก จากนั้นอ่านค่าที่ได้ในตลับเมตร โดยกำหนดช่วงการวัดค่าที่ 10 ซม. / 20 ซม. / 40 ซม. / 30- 90 ซม. / 90-150 ซม. / 150- 210 ซม. / 210-270 ซม. / 270- 330 ซม.
- อ่านค่าในตลับเมตรในแนวที่ตรงกับค่าที่ทำการวัดในฟุตเหล็ก โดยอ่านค่าที่ได้เป็นมิลลิเมตรตามที่อ่านได้ด้วยสายตา
- บันทึกค่าช่วงการวัดที่อ่านได้ทั้งสามช่วงลงในบันทึกผลการสอบเทียบเครื่องมือวัด (F-PS-QD03)
- หากค่าที่อ่านได้ มีค่าความผิดพลาดมากกว่า ± 1.0 มม. ให้บันทึกผลไม่ผ่าน (NG) และในระยะที่ไม่มีขีดบอกระยะ 0.1 - 0.9 มม. ให้ใช้การคาดคะเนด้วยสายตา
- หากค่าที่อ่านได้ทั้งสามช่วง มีค่าหนึ่งค่าใดไม่ผ่าน ให้บันทึกในใบประวัติการสอบเทียบเครื่องมือวัด (F-PS-QD04) ว่าผลการสอบเทียบไม่ผ่าน
2. การสอบเทียบ "ฟุตเหล็ก"
- นำเวอร์เนียร์ที่เป็นเครื่องมือวัด Master มาจัดเตรียมไว้เพื่อทำการสอบเทียบกับฟุตเหล็กที่ต้องการจะสอบเทียบภายใน
-
จุดเริ่มต้นวัดในฟุตเหล็ก | จุดสิ้นสุดวัดในฟุตเหล็ก | ค่าความคลาดเคลื่อนที่ยอมรับ |
|---|---|---|
0.0 ซม. | 1.0 ซม. | ± 0.5 มม. |
1.0 ซม. | 5.0 ซม. | ± 1.0 มม. |
5.0 ซม. | 10.0 ซม. | ± 1.0 มม. |
10.0 ซม. | 15.0 ซม. | ± 1.0 มม. |
- บันทึกค่าช่วงการวัดที่อ่านได้ทั้งห้าช่วงลงในบันทึกผลการสอบเทียบเครื่องมือวัด (F-PS-QD03)
- หากค่าที่อ่านได้ทั้ง 5ช่วง มีค่าความผิดพลาด หรือ ค่าหนึ่งค่าใดไม่ผ่านตามมาตรฐานค่าความคลาดเคลื่อนที่ยอมรับได้ให้บันทึกผลไม่ผ่าน (NG)
3. การสอบเทียบเครื่องวัด " ความหนาดิจิตอล "
- จัดเตรียมเครื่องมือวัดและอุปกรณ์ดังต่อไปนี้
- เครื่องวัดเวอร์เนียที่เป็นเครื่องมือวัด Masterตัวอย่างกระจกอ้างอิง ชนิดความหนา 4 /6 / 8 / 10 / 12 มม. อย่างละ 1 แผ่นที่มีขนาดไม่ต่ำกว่า 4 X 4 นิ้ว
- เครื่องวัดความหนาดิจิตอลที่จะนำมาสอบเทียบภายใน
- นำเครื่องวัดเวอร์เนีย Master มาวัดความหนาที่ขอบด้านหนึ่งของกระจกอ้างอิง โดยใช้ปากกาเคมีทำเครื่องหมายบริเวณที่วัดความหนาไว้บนกระจก
- บันทึกค่าที่อ่านได้จากเครื่องมือวัด Master ลงในช่อง “ค่าวัด” ในบันทึกผลการสอบเทียบเครื่องมือวัด (F-PS-QD03)
- นำเครื่องวัดความหนาดิจิตอลที่จะสอบเทียบมาวัดความหนากระจกอ้างอิงในจุดที่ทำเครื่องหมายไว้
- บันทึกค่าที่อ่านได้จากเครื่องวัดที่ทำการสอบเทียบลงในช่อง “ค่าที่อ่านได้” ในบันทึกสรุปผลลงในบันทึกผลการสอบเทียบเครื่องมือวัด (F-PS-QD03) และกรอกรายละเอียดต่างๆให้ครบถ้วน
- การสรุปผล “ผ่าน” หรือ “ไม่ผ่าน” ในแต่ละช่วงการวัด ให้ยึดจากตารางดังนี้
กระจกอ้างอิง | ค่าความคลาดเคลื่อนสุดที่ยอมรับ |
|---|---|
4 มม. | ± 0.10 มม. |
6 มม. | ± 0.20 มม. |
8 มม. | ± 0.20 มม. |
10 มม. | ± 0.30 มม. |
12 มม. | ± 0.30 มม. |
- หากค่าที่อ่านได้ทั้ง 5 ช่วง มีความผิดพลาดหรือมีค่าหนึ่งค่าใดไม่ผ่าน ให้บันทึกในใบประวัติการสอบเทียบเครื่องมือวัด (F-PS-QD04) ว่าผลการสอบเทียบไม่ผ่าน
4. การสอบเทียบ " เครื่องชั่งน้ำหนักไฟฟ้า "
- จัดเตรียมเครื่องมือวัดและอุปกรณ์ดังนี้
- ตุ้มน้ำหนัก Masterขนาด 1,10,100,1040 g.
- เครื่องชั่งน้ำหนักไฟฟ้า
- เปิดสวิทช์เครื่องชั่ง
- รอกระทั่งหน้าจอพร้อมใช้งาน แล้วกด ZERO เพื่อเข้าสู่ MODE การชั่ง
- นำลูกตุ้ม วางชั่งแล้วอ่านค่าพร้อมบันทึกผล ทำการวัดซ้ำ 5 ครั้งตามตำแหน่ง โดยค่าที่ยอมรับได้คือ ± 1 g
- หากค่าที่ได้คลาดเคลื่อน ± 1 gถือว่าผ่าน หากเกินกว่าค่ายอมรับได้ให้ระบุผลการสอบเทียบเป็น NG
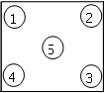
5. การสอบเทียบตัด " CNC "
- จัดเตรียมกระจกที่จะทำการทดลองตัด โดยนำกระจกใดก็ได้ที่มีขนาดเพียงพอที่จะนำมาตัดเป็นกระจกตามขนาดในข้อด้านล่าง โดยนำกระจกวัตถุดิบมาทดสอบการตัดบนเครื่องตัด CNC
- โหลดโปรแกรมให้เครื่องทดสอบการตัดกระจกเป็นขนาด 300 X 300 มม. / 500 X 500 มม. / 1000 X 1000 มม. และตัดกระจกทั้งสามรายการ รายการละ 1 แผ่น
กระจกอ้างอิง | ค่าความคลาดเคลื่อนที่ยอมรับ |
|---|---|
300X300 มม. | ±1.0 มม. |
500X500 มม. | ±1.0 มม. |
1000X1000 มม. | ±1.0 มม. |
- นำฟุตเหล็กที่ได้รับการสอบเทียบทำการวัดขนาดของกระจกที่ตัดได้ เทียบกับค่าที่ป้อนให้แกน CNC ทำงานเทียบกับค่าความคลาดเคลื่อนที่ยอมรับได้
- หากค่าที่อ่านได้ด้านใดด้านหนึ่ง มีค่าความผิดพลาดมากกว่าค่าความคลาด เคลื่อนที่ยอมรับได้ ให้ทำการบันทึกผล ไม่ผ่าน (NG)
- กรณีที่การสอบเทียบไม่ผ่าน ค่าการทำงานของเครื่องผิดพลาดมีผลให้ผลิตภัณฑ์ออกมาคลาดเคลื่อน ผู้ปฏิบัติงานมีหน้าที่แจ้งซ่อมตามขั้นตอนปฏิบัติงานการแจ้งซ่อมสร้าง (P-PS-CM01)
6. การสอบเทียบแกนองศาการเจีย " เครื่องเจีย 45 องศา "
- ปรับค่าแกนเจียองศาให้แกนมอเตอร์หมุนไปที่ 45 องศา โดยกำหนดตัวเลข 45 องศาจากหน้าจอของเครื่องจักร
- ทดลองเจียกระจกความหนา 12 มม. โดยกำหนดความยาวของการเจีย 3 แผ่น คือ 300 / 600 / 1000 มม.
- วัดองศาการเจีย 45 องศาด้วยเครื่องมือวัดองศาบนสันกระจกทั้งสามแผ่น และบันทึกค่าที่ได้
- หากค่าทุกค่าที่วัดได้อยู่ระหว่าง 43-47 องศา ถือว่าผ่านการทดสอบ หากค่าที่วัดได้นอกเหนือจากนั้นให้บันทึกผลเป็น ไม่ผ่านเป็นNG. และแจ้งซ่อมตามขั้นตอนปฏิบัติงานการซ่อมสร้าง (P-PS-CM01) อย่างไรก็ดียังคงสามารถใช้เครื่องจักรได้โดยแจ้งพนักงานที่ใช้เครื่องจักรให้ใส่ค่าชดเชยของแกนเจียองศาตามผลการตรวจวัดและติดสติ๊กเกอร์ ” ห้ามใช ้” พร้อมระบุค่าความคลาดเคลื่อนไว้บนเครื่องจักรจนกว่าจะแก้ไขแล้วเสร็จ เมื่อแก้ไขเสร็จแล้วให้จัดทำบันทึกผลการสอบเทียบที่ผ่านอีกครั้ง
7. การสอบเทียบ เครื่องมือ " วัดองศา "
- นำไม้ฉากเหล็กที่เป็นต้นฉบับ (ซึ่งได้รับการสอบเทียบแล้ว) มาเป็นต้นแบบของการวัดองศา 90 องศา
- ปรับตั้งเครื่องมือวัดองศาที่จะสอบเทียบให้แกนวัดหลวม จากนั้นทาบวัดองศาที่มุม 90 องศาของไม้ฉากเหล็กต้นฉบับที่นำมาวัด
- อ่านค่าที่อ่านได้ หากค่าที่ได้คลาดเคลื่อน ± 1°Cถือว่าผ่าน หากเกินกว่าค่ายอมรับได้ให้ระบุผลการสอบเทียบไม่ผ่าน
8. การสอบเทียบเครื่องมือวัดความหนาสี " Positector200 "
- จัดเตรียมเครื่องวัดความหนาสีที่จะทำการสอบเทียบ พร้อมแผ่น Plastis Shim
- กดปุ่มตรงกลางของเครื่อง เพื่อเปิดเครื่องวัดความความหนาสี Positector 200
- หยดน้ำลงบนแผ่น Plastic Shim เพื่อให้เกิดสุญญากาศ เมื่อกดหัววัดเพื่ออ่านค่าความหนาสี
- อ่านค่าที่ปรากฏบนหน้าจอของเครื่อง โดยยึดตัวเลขที่มีการกระพริบแล้วค่าไม่เปลี่ยนแปลง
- บันทึกค่าที่ได้ลงในใบบันทึกผลการสอบเทียบเครื่องมือวัด ( F-PS-QD03 )
- การสรุปผล “ผ่าน” หรือ “ไม่ผ่าน” ในแต่ละช่วงการวัด ให้ยึดจากตารางดังนี้
PlasticShim(Micron) | ค่าความคลาดเคลื่อนมากสุดที่ยอมรับ |
|---|---|
27 | ± 3.0 Micron |
57 | ± 5.0 Micron |
129 259 504 | ± 8.0 Micron ± 10.0 Micron ± 12.0 Micron |
9. การสอบเทียบเครื่องมือวัด " อุณหภูม "ิ
- เตรียมเทอร์โมมิเตอร์ที่ได้มตรฐานที่มีย่านการใช้งานในช่วง 50-100 องศาเซลเซียส หรือมากกว่า
- ต้มน้ำโดยใช้กาต้มน้ำร้อน หรือทำให้น้ำร้อนด้วยวิธีอื่นๆ นำเทอร์โมมิเตอร์ที่ได้มาตราฐานและทอร์โมมิเตอร์ที่จะทำการทดสอบ จุ่มในน้ำที่เริ่มต้ม อ่านค่าอุณหภูมิที่เพิ่มขึ้น รอจนอุณหภูมิของน้ำสูงขึ้นเรื่อยๆจนถึง 60 องศาเซลเซียส
- ทำการวัดค่าเมื่ออุณหภูมิของเทอร์โมมิเตอร์ทั้งสอง และบันทึกผลการวัด เปรียบเทียบตามตารางด้านล่าง
- ทำการเพิ่มอุณหภูมิให้ได้ตามตารางด้านล่าง และเปรียบเทียบค่าความคลาดเคลื่อน
ลำดับที่ | อุณหภูมิ | อุณหภูมิที่ยอมรับได้ | ค่าความคลาดเคลื่อน |
|---|---|---|---|
1 | 10 องศาเซลเซียส | 7 - 13 องศาเซลเซียส | ± 3 องศาเซลเซียส |
2 | 30 องศาเซลเซียส | 27 - 33 องศาเซลเซียส | ± 3 องศาเซลเซียส |
3 | 50 องศาเซลเซียส | 47 - 53 องศาเซลเซียส | ± 3 องศาเซลเซียส |
4 | 70 องศาเซลเซียส | 67 - 73 องศาเซลเซียส | ± 3 องศาเซลเซียส |
5 | 90 องศาเซลเซียส | 87 - 93 องศาเซลเซียส | ± 3 องศาเซลเซียส |
- หากค่าอุณหภูมิมีความคลาดเคลื่อนเกินค่าที่ยอมรับได้ในหัวข้อใดหัวข้อหนึ่ง ให้บันทึกผลไม่ผ่านเป็น NG
10. การสอบเทียบเครื่องวัด " เวอร์เนีย "
- จัดเตรียมเครื่องมือวัดและอุปกรณ์ดังต่อไปนี้
- เครื่องมือวัดเวอร์เนีย Master , ตัวอย่างกระจกอ้างอิง ชนิดความความยาว20 / 50 / 100 / 150 มม. อย่างละ 1 แผ่น
- ทำการวัดเครื่องมือวัดเวอร์เนีย ที่จะทำการสอบเทียบทำการวัด ที่ระยะ 0 มม.โดยเลื่อนปากจับของเวอร์เนียเข้ามาติดกัน แล้วทำการอ่านค่าที่ได้จากเครื่องมือวัดเวอร์เนีย “ค่าวัด” ในบันทึกผลการสอบเทียบเครื่องมือวัด (F-PS-QD03)
- นำเครื่องมือวัดเวอร์เนีย Master มาวัดระยะความยาวที่ขอบด้านหนึ่งถึงขอบอีกด้านหนึ่งของกระจกอ้างอิง
- บันทึกค่าที่อ่านได้จากเครื่องมือวัดเวอร์เนีย Master ลงในช่อง “ค่าวัด” ในบันทึกผลการสอบเทียบเครื่องมือวัด
- นำเครื่องมือวัดเวอร์เนีย ที่จะทำการสอบเทียบมาวัดระยะความยาวกระจกอ้างอิง ข้างต้น
- บันทึกค่าที่อ่านได้จากเครื่องวัดที่ทำการสอบเทียบลงในช่อง “ค่าที่อ่านได้” ในบันทึกสรุปผลลงในบันทึกผลการสอบเทียบเครื่องมือวัด (F-PS-QD03) และกรอกรายละเอียดต่างๆให้ครบถ้วน
- การสรุปผล “ผ่าน” หรือ “ไม่ผ่าน” ในแต่ละช่วงการวัด ให้ยึดจากตารางดังนี้
ระยะสอบเทียบ | ค่าความคลาดเคลื่อนที่ยอมรับ |
|---|---|
0.0 มม. | ± 0.0 มม |
20 มม | ± 1.0 มม |
50 มม. | ± 1.0 มม |
100 มม | ± 1.0 มม |
150 มม. | ± 1.0 มม |
- หากค่าที่อ่านได้ทั้ง 5 ช่วง มีความผิดพลาดหรือมีค่าหนึ่งค่าใดไม่ผ่าน ให้บันทึกในใบประวัติการสอบเทียบเครื่องมือวัด (F-PS-QD04) ว่าผลการสอบเทียบไม่ผ่าน พร้อมติดสติ๊กเกอร์ ”ห้ามใช้”
11. การสอบเทียบเครื่องวัด " เหล็กฉาก "
- จัดเตรียมกระจกที่จะทำการทดลอง โดยนำกระจกที่ได้ขนาดเพียงพอที่จะนำมาวัดฉากกระจกตามขนาด 300 X 300 มม. / 500 X 500 มม. และตัดกระจกทั้งสามรายการ รายการละ 1 แผ่น
- นำเครื่องมือวัดเหล็กฉาก Master มาวัดฉากที่ขอบด้านหนึ่งของกระจกอ้างอิง
- บันทึกค่าที่อ่านได้จากเครื่องมือวัดวัดเหล็กฉาก Master ลงในช่อง “ค่าวัด” ในบันทึกผลการสอบเทียบเครื่องมือวัด (F-PS-QD03)
- นำเครื่องมือวัดเหล็กฉาก ที่จะทำการสอบเทียบมาวัดความฉากกระจกอ้างอิง ในจุดที่ทำเครื่องมือวัดเหล็กฉาก Master ทำการวัดไว้
- บันทึกค่าที่อ่านได้จากเครื่องวัดที่ทำการสอบเทียบลงในช่อง “ค่าที่อ่านได้” ในบันทึกสรุปผลลงในบันทึกผลการสอบเทียบเครื่องมือวัด (F-PS-QD03) และกรอกรายละเอียดต่างๆให้ครบถ้วน
- การสรุปผล “ผ่าน” หรือ “ไม่ผ่าน” ในแต่ละช่วงการวัด ให้ยึดจากตารางดังนี้
กระจกอ้างอิง | ค่าความคลาดเคลื่อนที่ยอมรับ |
|---|---|
300X300 มม. | ±1.0 มม. |
500X500 มม. | ±1.0 มม. |
- หากค่าที่อ่านได้ด้านใดด้านหนึ่ง มีค่าความผิดพลาดมากกว่าค่าความคลาด เคลื่อนที่ยอมรับได้ ให้ทำการบันทึกผล ไม่ผ่าน ให้ทำการติดสติ๊กเกอร์ ”ห้ามใช้”
12. การสอบเทียบ เครื่องวัด " เทมเพลท -เทียบฟองอากาศ "
- จัดเตรียมเครื่องมือวัดและอุปกรณ์ดังต่อไปนี้
- เครื่องมือวัดเวอร์เนีย Master ,ที่จะทำการสอบเทียบทำการวัด ทำการปรับที่ระยะ 0 มม.โดยเลื่อนปากจับของเวอร์เนีย เข้ามาติดกัน แล้วทำการอ่านค่าที่ได้จากเครื่องมือวัดวัดเวอร์เนีย
- นำเครื่องมือวัดเวอร์เนีย Master มาวัดระยะความยาวของขนาดฟองอากาศที่ทำการสอบเทียบที่ระยะ 0.3 มม. โดยเลื่อนปากจับของเวอร์เนียมาวัดระยะความยาวที่ขอบด้านหนึ่งถึงขอบอีกด้านหนึ่ง แล้วทำการอ่านค่าที่ได้จาก เครื่องมือวัดเวอร์เนีย “ค่าวัด” ในบันทึกผลการสอบเทียบเครื่องมือวัด (F-PS-QD03) ของเครื่องมือวัดเเทมเพลท
- ทำการวัดตามข้อ 13.3 โดยทำการวัดที่ระยะ0.5 มม. , 1.0 มม. , 1.5 มม. , 2.0 มม. , 2.5 มม. 3.0 มม. และ 4.0 มม. บันทึกค่าที่อ่านได้จากเครื่องวัดที่ทำการสอบเทียบลงในช่อง “ค่าที่อ่านได้” ในบันทึกสรุปผลลงในบันทึกผลการสอบเทียบเครื่องมือวัด (F-PS-QD03) และกรอกรายละเอียดต่างๆให้ครบถ้วน
- การสรุปผล “ผ่าน” หรือ “ไม่ผ่าน” ในแต่ละช่วงการวัด ให้ยึดจากตารางดังนี้
ระยะสอบเทียบ | ค่าความคลาดเคลื่อนที่ยอมรับ. |
|---|---|
0.3 มม. | ± 0.1 มม. |
0.5 มม. | ± 0.1 มม. |
1.0 มม. | ± 0.1 มม. |
1.5 มม. | ± 0.1 มม. |
2.0 มม. | ± 0.1 มม. |
2.5 มม. | ± 0.1 มม. |
3.0 มม. | ± 0.1 มม. |
3.5 มม. | ± 0.1 มม. |
4.0 มม. | ± 0.1 มม. |
- หากค่าที่อ่านได้ทั้ง 8 ช่วง มีความผิดพลาดหรือมีค่าหนึ่งค่าใดไม่ผ่าน ให้บันทึกในใบประวัติการสอบเทียบ เครื่องมือวัด (F-PS-QD04) ว่าผลการสอบเทียบไม่ผ่าน พร้อมติดสติ๊กเกอร์ ”ห้ามใช้”
13. การสอบเทียบ เครื่องวัด " GASP " ตรวจวัดค่าความเครียดกระจกเทมเปอร์
- เตรียมกระจกเทมเปอร์ โดยมีค่าความเครียด 11520 psi ± 275 psi ( Master เป็นค่าวัด ) เพื่อนำมาทำการ วัดค่าความเครียดด้วยเครื่อง Gasp
- ทำการวัดค่าความเครียดด้วยเครื่อง Gasp แล้วทำการอ่านค่าที่ได้จากเครื่องมือวัด “ค่าที่อ่านได้” ในบันทึกผลการ สอบเทียบเครื่องมือวัด (F-PS-QD03)
- ทำการสอบเทียบเครื่องมือวัดค่าความเครียด (Gasp) โดยใช้กระจกอ้างอิงข้างต้น (Master) ทำซ้ำอีกครั้ง 2 ครั้ง และบันทึกค่าที่อ่านได้ จากเครื่องวัดที่ทำการสอบเทียบลงในช่อง “ค่าที่อ่านได้” ในบันทึกสรุปผลลงในบันทึกผลการสอบเทียบเครื่องมือวัด (F-PS-QD03) และกรอกรายละเอียดต่างๆให้ครบถ้วน
- หากค่าที่อ่านได้ทั้ง 3 ครั้ง มีความผิดพลาดหรือมีค่าหนึ่งค่าใดไม่ผ่าน ให้ระบุทำการใช้ค่าปรับเทียบในการใช้งานแทนให้เหมาะสม และทำการติดบ่งชี้ที่ตัวเครื่องให้ผู้ใช้รับทราบ และบันทึกในใบประวัติการสอบเทียบ เครื่องมือวัด (F-PS-QD04)
-
14. การสอบเทียบ เครื่อง " Temper M/C "
- นำเครื่องวัดอุณหภูมิดิจิตอล Master ที่ผ่านการสอบเทียบมาจัดเตรียมไว้เพื่อทำการสอบเทียบ อุณหภูมิในเครื่องเทมเปอร์
- ทำการเดินเครื่องเทมเปอร์ โดยตั้งค่าอบอุณหภูมิในเตา 300°C และนำกระจกขนาด 610x610 มม. เข้าไปในเตาอบ และนำเครื่องวัดอุณหภูมิดิจิตอล Master ทำการวัดค่าอุณหภูมิในเตา และทำการบันทึกค่าที่ทำการวัดได้
- ทำซ้ำตามข้อ 15.2 โดยการปรับตั้งค่าอบอุณหภูมิในเตาเป็น 500°C และ 700°C และทำการอ่านที่ได้ บันทึกสรุปผลลงในบันทึกผลการสอบเทียบเครื่องมือวัด (F-PS-QD03) กอกรายละเอียดต่างๆให้ครบถ้วน
- ให้นำกระจกตัวอย่างขนาด 610x610 มม. (ที่ทำการทดสอบที่อุณภมิ 700 °C) ทำการทนสอบผลิตภัณฑ์ โดยนำการกระจกมาทำการทุบนับเม็ด ให้ได้มากกว่า 40 เม็ด ในพื้นที่ 50 ตารางมิลิเมตร
- หากค่าที่อ่านได้ทั้ง 3 ช่วง และผลการนับเม็ด ไม่ผ่านมีความผิดพลาดหรือมีค่าหนึ่งค่าใดไม่ผ่าน ให้บันทึกในใบประวัติการสอบเทียบเครื่องมือวัด (F-PS-QD04) ว่าผลการสอบเทียบไม่ผ่าน
15. การสอบเทียบ เครื่อง " Feeler Gauge "
- นำเครื่องวัดความหนาดิจิตอลที่ผ่านการสอบเทียบมาจัดเตรียมไว้เพื่อทำการสอบเทียบกับฟิวเลอร์เกจ
- นำแผ่นฟิวเลอร์เกจขนาด 0.05 กลางออก และนำเครื่องวัดความหนาดิจิตอล ทำการวัดค่า
- บันทึกค่าที่อ่านได้จากเครื่องมือวัดความหนาดิจิตอล ลงในช่อง “ค่าวัด” ในบันทึกผลการสอบเทียบ(F-PS-QD03)
- ให้ทำตามข้อ 16.3 ทั้ง 3ช่วง (0.05,0.50,1.00 มม. ) บันทึกผลการสอบเทียบเครื่องมือวัด (F-PS-QD03) ให้ครบถ้วน
- การสรุปผล “ผ่าน” หรือ “ไม่ผ่าน” ในแต่ละช่วงการวัด ให้ยึดจากตารางดังนี้
ขนาด Feeler Gauge | ค่าความคลาดเคลื่อนสุดที่ยอมรับ |
|---|---|
0.05 มม. | ± 0.00 มม. |
0.50 มม. | ± 0.10 มม. |
1.00 มม. | ± 0.20 มม. |
- หากค่าที่อ่านได้ทั้ง 3 ช่วง มีความผิดพลาดหรือมีค่าหนึ่งค่าใดไม่ผ่าน ให้บันทึกในใบประวัติการสอบเทียบ เครื่องมือวัด (F-PS-QD04) ว่าผลการสอบเทียบไม่ผ่าน
16. การสอบเทียบ เครื่อง " Tape Gauge "
- นำเวอร์เนียร์ที่เป็นเครื่องมือวัด Master มาจัดเตรียมไว้เพื่อทำการสอบเทียบกับtape gaugeที่ต้องการจะสอบเทียบ
- ทำการวัดค่าtape gauge 3 ช่วงโดยใช้เวอร์เนียร์ Master วัดระยะจากจุดเริ่มต้นถึงจุดสิ้นสุดใน tape gauge นี้
จุดเริ่มต้นวัดใน Tape gauge | จุดสิ้นสุดวัดใน Tape gauge | ค่าความคลาดเคลื่อนที่ยอมรับ |
|---|---|---|
1.00 เซนติเมตร. | 5.00 มม. | ± 0.50 มม. |
5.00 เซนติเมตร. | 10.00 มม. | ± 1.0 มม. |
15.00 เซนติเมตร. | 15.00 มม. | ± 1.0 มม. |
- บันทึกค่าช่วงการวัดที่อ่านได้ทั้ง 3ช่วงลงในบันทึกผลการสอบเทียบเครื่องมือวัด (F-PS-QD03)
- หากค่าที่อ่านได้ทั้ง3ช่วง มีค่าความผิดพลาด หรือ ค่าหนึ่งค่าใดไม่ผ่านตามมาตรฐานค่าความคลาดเคลื่อน ที่ยอมรับได้ให้บันทึกผลไม่ผ่าน (NG)
17. การสอบเทียบ ( Digital Clamp Multimeter ) เครื่องตรวจวัดแรงดันและกระแสไฟฟ้า
17.1 นำ Digital Clamp Multimeter เครื่องตรวจวัดแรงดันและกระแสไฟฟ้า ที่เป็นเครื่องมือวัด Master มาจัดเตรียมไว้ เพื่อทำการสอบเทียบกับDigital Clamp Multimeter ที่ต้องการจะสอบเทียบ 17.2 นำดัวอย่าง (ผลิตภัณฑ์กระจก Beatuty mirror) 3 ตัวอย่าง (0.1,0.3 และ 0.5 A) ทำการเปิดสวิตซ์ไฟ ให้มีความสว่าง 17.3 นำDigital Clamp Multimeter (master) ทำการวัด และบันทึก เทียบกับ Digital Clamp Multimeter ที่ต้องนำ มาสอบเทียบ
แรงดันไฟฟ้า (ac) ค่าความคลาดเคลื่อนสุดที่ยอมรับ 220 Volt ± 5.0 Volt
กระแสไฟฟ้า (amp) ค่าความคลาดเคลื่อนสุดที่ยอมรับ 0.1 A. ± 0.05 A. 0.3 A. ± 0.05 A. 0.5 A. ± 0.05 A. 17.4 บันทึกค่าช่วงการวัดที่อ่านได้ทั้ง 3ช่วงลงในบันทึกผลการสอบเทียบเครื่องมือวัด (F-PS-QD03) 17.5 หากค่าที่อ่านได้ทั้ง3ช่วง มีค่าความผิดพลาด หรือ ค่าหนึ่งค่าใดไม่ผ่านตามมาตรฐานค่าความคลาดเคลื่อน ที่ยอมรับได้ให้บันทึกผลไม่ผ่าน (NG)
18 การสอบเทียบลูกตุ้มเหล็ก
18.1 จัดเตรียมเครื่องมือวัดและอุปกรณ์ดังนี้ 18.2ตุ้มน้ำหนัก Masterขนาด1040 g. 18.3เครื่องชั่งน้ำหนักไฟฟ้าเปิดสวิทช์เครื่องชั่งรอกระทั่งหน้าจอพร้อมใช้งาน แล้วกด ZERO เพื่อเข้าสู่ MODE การชั่ง 18.4 นำลูกตุ้ม Madter วางชั่งแล้วอ่านค่าพร้อมบันทึกผล ทำการวัดซ้ำ 5 ครั้ตามตำแหน่ง 18.5 นำลูกตุ้ม เหล็ก วางชั่งแล้วอ่านค่าพร้อมบันทึกผล ทำการวัดซ้ำ 5 ครั้งตามตำแหน่ง 18.6 หากค่าที่ได้คลาดเคลื่อน ลูกต้มเหล็กทั้ง 2 ค่ายอมรับต่างกัน ไม่เกิน ± 1.0 g ถ้าเกินให้บันทึกผลไม่ผ่าน (NG)

19 การสอบเทียบถุงน้ำหนัก
19.1 จัดเตรียมเครื่องมือวัดและอุปกรณ์ดังนี้ 19.2 เครื่องชั่งน้ำหนักไฟฟ้า ที่ทำการสอบเทียบแล้ว ทำการชั่ง เปิดสวิช์รอกระทั่งหน้าจอพร้อมใช้งาน แล้วกด ZERO เพื่อเข้าสู่ MODE การชั่ง 19.3 นำถุงน้ำหนัก วางชั่งแล้วอ่านค่าพร้อมบันทึกผล ทำการวัดซ้ำ 5 ครั้งตามตำแหน่ง โดยค่าที่ยอมรับได้คือ ± 1 g 19.4 หากค่าที่ได้คลาดเคลื่อน ± 1.0 gถือว่าผ่าน หากเกินกว่าค่ายอมรับได้ให้ระบุผลการสอบเทียบเป็น NG
20. การสอบเทียบ Temperature (Heat Soak M/C)
20.1 นำเครื่องวัดอุณหภูมิดิจิตอล Master ที่ผ่านการสอบเทียบมาจัดเตรียมไว้เพื่อทำการสอบเทียบ อุณหภูมิในเครื่อง Heat soak 20.2 ทำการเดินเครื่องHeat soak โดยตั้งค่าอบอุณหภูมิในเตา 82°C และนำกระจกขนาด 1000x1000 มม. เข้าไปในเตาอบ และนำเครื่องวัดอุณหภูมิดิจิตอล Master ทำการวัดค่าอุณหภูมิในเตา และทำการบันทึกค่าที่ทำการวัดได้ 20.3 ทำซ้ำตามข้อ 15.2 โดยการปรับตั้งค่าอบอุณหภูมิในเตาเป็น 290°C และทำการอ่านที่ได้ บันทึกสรุปผลลงในบันทึกผลการสอบเทียบเครื่องมือวัด (F-PS-QD03) และกรอกรายละเอียดต่างๆให้ครบถ้วน 20.4 หากค่าที่ได้คลาดเคลื่อน ± 5°C ถือว่าผ่าน หากเกินกว่าค่ายอมรับได้ให้ระบุผลการสอบเทียบเป็น NG ดำเนินการ แจ้งซ่อม
21. การสอบเทียบ "เครื่องผสมสี "
- 1.นำกระบอกตวง (cylinder) ไปวางไว้ในเครื่อง เพื่อรองรับสีทีจะสั่งหยดใน กระบอกตวง
- 2.สั่งหยดสี white DW ปริมาณ 5 ml
- 3. นำกระบอกตวงที่มีสีที่สั่ง นำมาทำการวัดค่า โดยอ่านสเกลจากกระบอกตวง และบันทึกค่าที่อ่านได้
- ทำการข้อที่ 1 -3 โดยทำการเปลี่ยนสีที่ใช้ทดสอบให้ครบทุกสี (16 สี)
- หากค่าที่ได้คลาดเคลื่อน ± 1 ml ถือว่าผ่าน หากเกินกว่าค่ายอมรับได้ให้ระบุผลการสอบเทียบไม่ผ่าน
แบบฟอร์มที่เกี่ยวข้อง
F-PS-QD01 : ตารางการลงทะเบียนเครื่องมือวัด
F-PS-QD02 : ตารางกำหนดการสอบเทียบและการบำรุงรักษาเครื่องวัด
F-PS-QD03 : บันทึกผลการสอบเทียบเครื่องมือวัด
F-PS-QD04 : ใบประวัติการสอบเทียบเครื่องมือ
F-PS-QD05 : Calibration Sticker
F-PS-QD06 : บันทึกการทวนสอบความน่าเชื่อถือของผลการวัด
F-PS-QD07 : Calibration Sticker “ห้ามใช้”
F-PS-QD08 : การตรวจสอบการสอบเทียบภายนอก
การขอสำเนาเอกสาร
ผู้จัดการฝ่าย “ประวัติการขอสำเนา”