การใช้เครื่องมือวัด : W-PS-QD01
ภายใต้ Procedure: P-PS-QD01 การควบคุม เครื่องตรวจ เครื่องวัดและเครื่องทดสอบ วันที่อัพเดท: (11/06/2563)
จัดทำโดย: คุณคณิศร สร้อยเงิน / คณิศร สร้อยเงิน
อนุมัติโดย: คุณรักเกียรติ เชื้อทองคำ / [email protected]
ใครควรอ่านเอกสารฉบับนี้
หัวหน้างาน พนักงานสอบเทียบ พนักงานหน่วยผลิตต่าง ๆ และ พนักงานตรวจสอบคุณภาพ
คำศัพท์เฉพาะที่ควรรู้จัก
-
รายละเอียดการปฏิบัติงาน
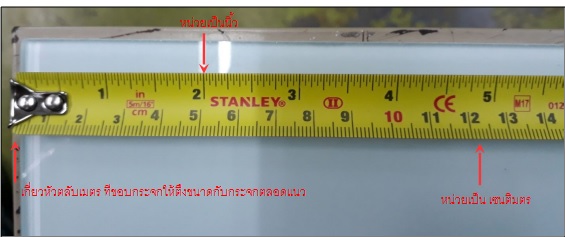
1. การใช้ตลับเมตร
1.1 ตลับเมตรที่นำมาใช้งานต้องได้รับการสอบเทียบตามขั้นตอนปฏิบัติงานการควบคุมเครื่องตรวจเครื่องวัดและเครื่องทดสอบ 1.2 ตรวจสอบสติ้กเกอร์ชี้บ่งผลการสอบเทียบ หากถึงกำหนดการสอบเทียบหรือไม่ผ่าน ห้ามนำมาใช้งาน 1.3 ใช้ตลับเมตร เพื่อวัดขนาดกระจกได้แก่ ด้านกว้าง ด้านยาว และเส้นทะแยงมุมเท่านั้น ห้ามใช้ตลับเมตรในการวัด ขนาดฟองอากาศ ค่าความหนา รอยบิ่นกระเทาะ หรือรายการตรวจสอบอื่นๆ ที่มิได้ระบุไว้ 1.4 หัวตลับเมตรจะมีค่า tolerance ซึ่งสามารถขยับเข้าออกได้ เวลาใช้งานให้เกี่ยวตลับเมตรแนบกับขอบกระจก และดึงตลับ เมตรออกให้เป็นมุมตั้งฉากกับขอบกระจกให้มากที่สุดเท่าที่จะทำได้ . 1.5 การอ่านค่าบนตลับเมตร ให้อ่านค่าที่มีหน่วยเป็น ซม. และต้องแปลงหน่วยเป็น มิลิเมตร (มม.) โดยการคูณด้วย 10 เสมอและนับตำแหน่งหลักหน่วยตามจำนวนขีดจากตำแหน่ง ซม.ที่อ่านค่าได้ เช่น วัดได้ 12.1 ซม. อ่านได้ 121 มิลิเมตร เป็นต้น
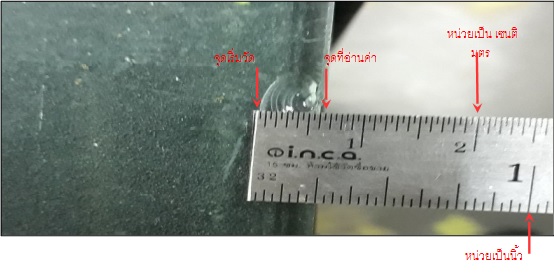
2. การใช้ฟุตเหล็ก
2.1 ฟุตเหล็กที่นำมาใช้ต้องได้รับการสอบเทียบ ตามขั้นตอนปฏิบัติงานการควบคุมเครื่องตรวจเครื่องวัด 2.2 ใช้ฟุตเหล็กเพื่อวัดส่วนเว้า ส่วนยื่นจากขอบกระจก รอยบิ่น รอยกะเทาะ ความยาวรอยขีดข่วน ความกว้างหน้าปรีและขนาดต่างๆ ที่มีขนาดสั้นๆ เท่านั้น ไม่ให้ใช้ฟุตเหล็กในการวัดขนาดใดๆ ที่มีค่ามากกว่าความยาวของฟุตเหล็กเด็ดขาด 2.3 วางตำแหน่งเริ่มต้นของฟุตเหล็กเท่ากับ 0 ให้อยู่เสมอตำแหน่งเริ่มต้นของรอยหรือสิ่งที่ต้องการวัด 2.4 วางแนวฟุตเหล็กให้ขนานกับเส้นหรือความยาวของสิ่งที่ต้องการวัด ระวังอย่าให้แนวฟุตเหล็กเฉียงหรือทะแยงกับแนวการวัดและ หาจุดสิ้นสุดของสิ่งที่ต้องการวัด อ่านค่าบนฟุตเหล็กโดยแปลงหน่วยจาก ซม. เป็น มม. และบันทึกค่าที่ได้
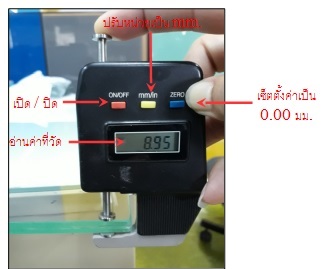
3. การใช้เครื่องวัดความหนา
3.1 การใช้เครื่องวัดความหนา ให้ใช้เพื่อวัดความหนากระจกเท่านั้น 3.2 เปิดเครื่องวัดความหนา กดสวิทซ์ที่ปุ่ม ON ปรับให้อ่านค้าเป็นหน่วย (mm) 3.3 กดแกนกระเดื่องให้ตำแหน่งเกจ์วัดบน-ล่างอยู่ชิดเสมอกัน จากนั้นกดปุ่ม Set ( Zero ) เพื่อตั้งค่าเริ่ม นั้้นให้เป็น 0.00 mm. 3.4 ทำการวัดความหนากระจก โดยนำเครื่องวัดสอดเข้าระหว่างกลางเกจ์วัดทั้งด้านบนและด้านล่าง . 3.5 กดกระเดื่องให้แนบสนิทกับผิวกระจกทั้งสองด้าน จากนั้นอ่านค่าที่วัดได้ โดยระบุตำแหน่งหน่วยที่วัด ได้เป็น มม.
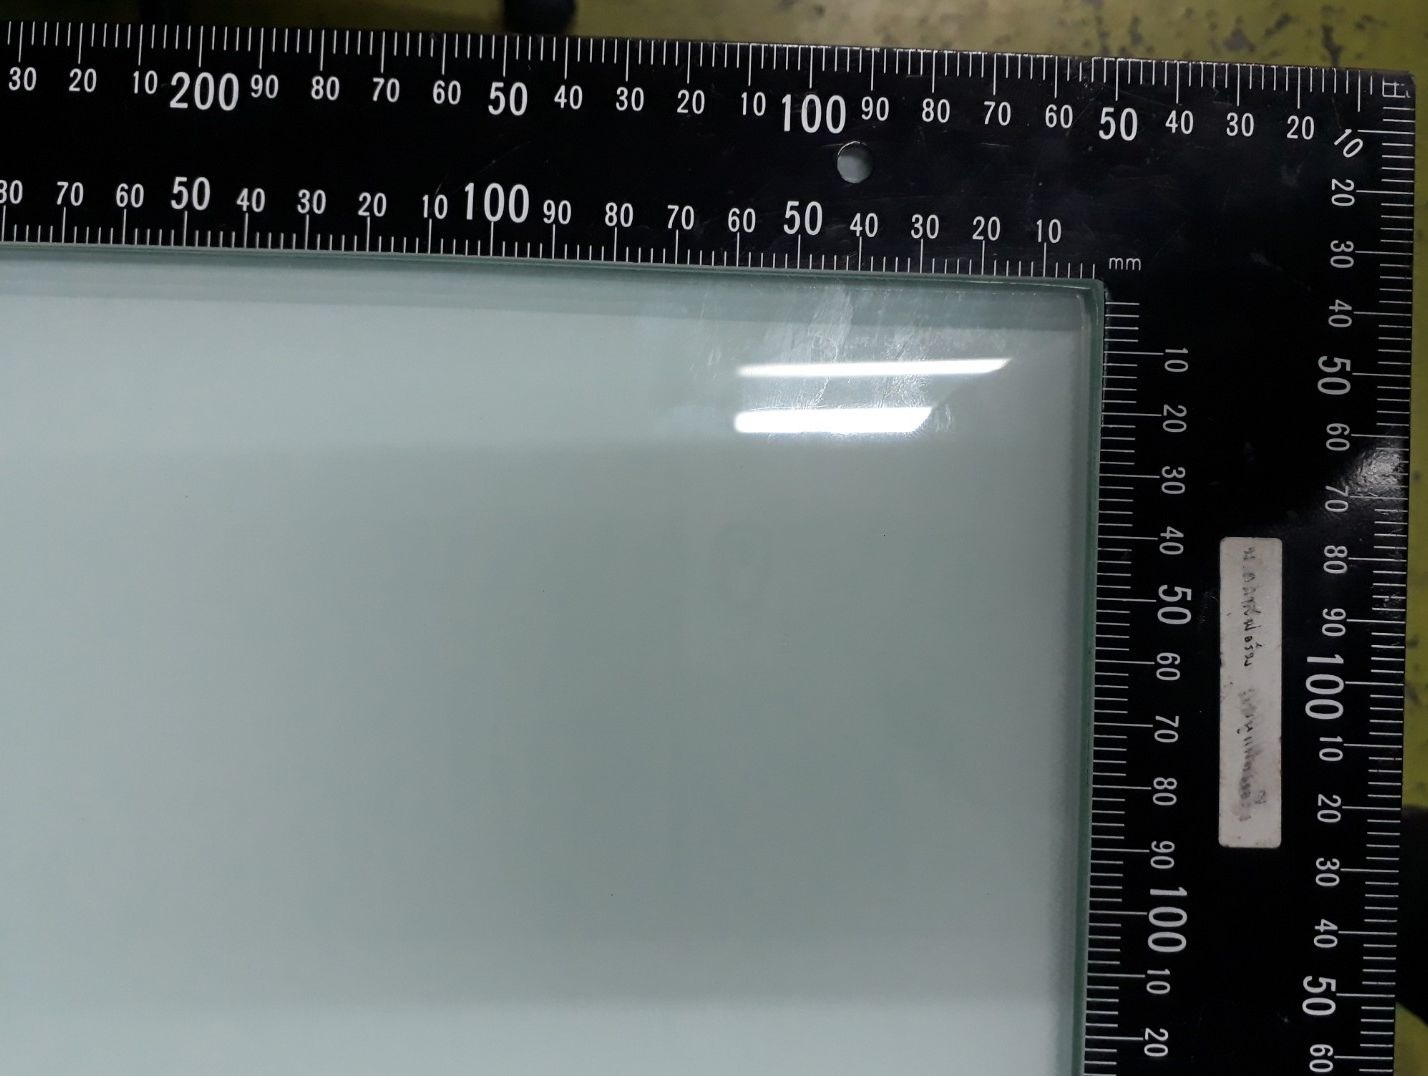
4. การใช้เหล็กฉาก
4.1 เพื่อใช้ฉากเหล็กเพื่อตรวจสอบมุม 90 องศาของชิ้นงาน หรือใช้วัดขนาดความกว้าง ยาว ลึกของชิ้นงานที่มีขนาดเล็ก 4.2 ก่อนทำการตรวจวัดฉาก ให้ทำการตรวจสอบเหล็กฉากก่อนเสมอ โดยสภาพเหล็กฉากต้องไม่คด บิ่น งอ ต้องอยู่ในสภาพที่สมบูรณ์ 4.3 การตรวจสอบโดยนำฉากเหล็กไปแนบบริเวณฉากของจุดที่ตรวจสอบ โดยนำเหล็กฉากแนบเข้ามุมชิ้นงาน ให้เหล็กฉากด้านใหญ่ แนบชิดกับชิ้นงานสนิทเสมอ 4.4 ในการตรวจสอบฉาก โดยดูเหล็กฉากด้านเล็ก กับ ชิ้นงาน ว่าแนบชิดติดกัน หรือมีระยะห่างที่ไม่ได้ฉากกี่มิลลิเมตร . 4.5 โดยใช้ฟุตเหล็กวัดระยะห่างระหว่างชิ้นงานกับเหล็กด้านใหญ่และบันทึกค่าที่วัดได้
5. การใช้ Feel Gauge
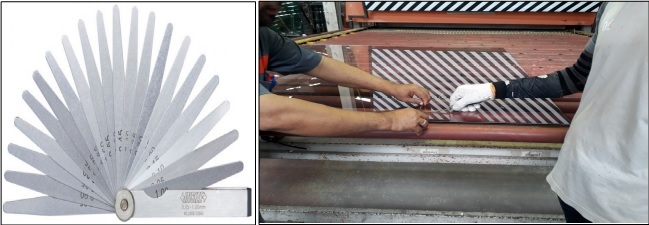
5.1 การใช้ฟิลเลอร์เกจ (Feeler gauge) ให้เพื่อวัดค่า Edge life การยกขอบของขอบกระจก 5.2 โดยนำชิ้นงานว่างไว้บนโต๊ะตรวจสอบ แล้วนำฟุตเหล็กที่ตรงและเรียบ ให้นำมาว่างตั้งฉากบนผิวกระจก 5.3 ให้นำใบ Feel Gauge ที่มีความหนาต่ำสุด เสียบเข้าไปที่ช่องระหว่างฟุตเหล็กที่ตั้งฉาก กับผิวชิ้นงาน 5.4 ถ้าพบว่า Feel Gauge เสียบลอดเข้าไปได้ให้ทำการ เปลี่ยนใบ (จากหนาสุด ขึ้นไปเรื่อย ๆ ) จนกระทั้ง Feel Gauge เสียบไม่เข้า . 5.5 ให้ทำการบันทึกค่าที่วัดได้ (Feel Guage ที่เสียบเข้าครั้งสุดท้าย) . . 5.6 ให้ทำการวัดตลอดแนวของชิ้นงานนั้น เป็นระยะ ๆ และทำตามข้อ 5.3 - 5.5 และบันทึกค่าที่วัดได้
6. การเครื่องวัดความเครียด Gasp
6.1 เพื่อใช้ตรวจวัดค่าความเครียดของ กระจกเทมเปอร์ & ฮีตสเตร็นเท่น 6.2 ให้นำน้ำยา หยดลงบนด่้านที่เป็นด้านตะกั่วของกระจกในจุดที่ต้องการวัดค่า 6.3 นำเครื่องวัดทาบบริเวณที่เป็นเลนส์แก้วลงไปในจุดที่หยดน้ำยาไว้ 6.4 เสียบสายจากหัวฉายเลเซอร์ต่อเข้ากับขั้วต่อแบตเตอรี่ จากนั้นเปิดสวิทซ์ ยกเครื่องขึ้นเล็กน้อยเพื่อเช็คว่ามีแสงสีแดงส่องออก เมื่อไม่ใช้งาน ให้ปิดสวิทซ์ และถอดสายขั้วต่อแบตเตอรี่ออกเสมอ . 6.5 การจับเคลื่อนย้ายเครื่องวัด ให้ใช้สองมือจับประคองที่แบตเตอรี่ และด้านจุดแสดงเลข 0 องศา หลังใช้งานต้องเก็บเครื่องใส่ กล่องบุโฟมอย่างดีทุกครั้ง ห้ามทิ้งเครื่องวางไว้บนกระจก และระมัดระวังการกระแทกหรือทำหล่น
ส่วนประกอบเครื่อง
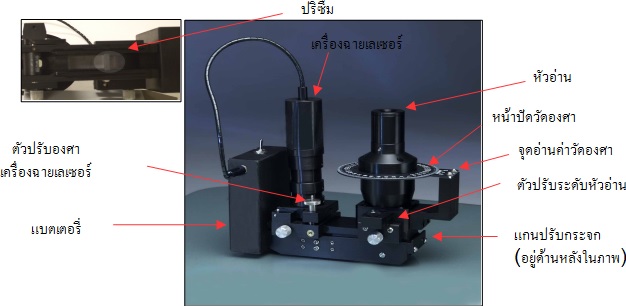
6.6 การวัดค่าจะต้องปรับที่ตัวแกนปรับกระจกซึ่งจะสะท้อนแสงสีแดงให้เราเห็นในหัวอ่าน ต้องค่อยๆปรับแกนตัวนี้จนมองเห็นแสงสีแดงชัดเจนในจอมองภาพหากไม่เห็นแสงสีแดงจะต้องปรับตำแหน่งตัวฉายเลเซอร์และองศาของตัวฉายเลเซอร์ประกอบ ด้วยวิธีการปรับจะต้องอาศัยความชำนาญและเข้าใจ ทดลองปรับจนกระทั่งมองในจอแล้วเห็นภาพลักษณะเหมือน ด้านล่าง
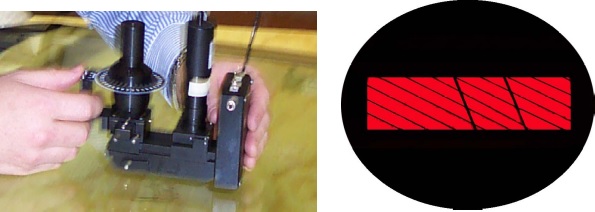
6.7 การหาแสงไม่เจอ เบื้องต้นเช็คว่า - วัดจากด้านตะกั่วของกระจกหรือยัง - มีน้ำยาเคลือบที่ผิวจุดที่เลนส์แก้วด้านล่างสัมผัสกับกระจกหรือยัง - ถ้าสองจุดนี้ได้รับการแก้ไขแล้ว ส่วนที่เหลือคือการปรับเครื่องและระดับของหัวฉายเลเซอร์และหัวรับภาพกับปรับกระจกสะท้อนภาพให้ถูกต้องซึ่งต้องอาศัยการทดลองและฝึกฝนจนชำนาญ
6.8 เมื่อมองเห็นแสงสีแดงและเส้นคาดเฉียงสีดำตามภาพด้านล่างแล้ว ปรับแกนวัดองศาให้เส้นคู่ในแกนวัดองศาขนาน กับ เส้นสีดำลายๆ ในภาพ
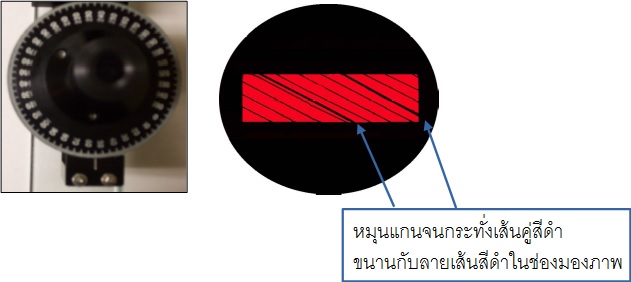
6.9 อ่านค่าองศาจากแกนที่หมุนจนเส้นขนาน (ถ้าค่าแกนหมุนไปจนถึงเป็นเลข 100 กว่า ให้หมุนแกนกลับมาครึ่งรอบแล้วอ่านใหม่) - ค่าเทมเปอร์ ( Temper ) ควรอยู่ระหว่าง 64° - 70° (12147psi – 16278 psi) , (83.75 Mpa – 112.23 Mpa) - ค่า ฮีตสเตร็นเท่น (Heat Strenghtend) ควรอยู่ระหว่าง 31° - 52° (3560 psi – 7583 psi) , (24.54 Mpa – 52.29 Mpa)
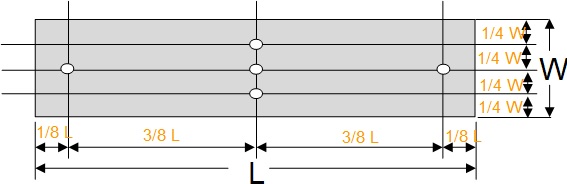
6.10 ตำแหน่งในการอ่านค่าที่เหมาะสมบนกระจก ควรวัดประมาณสองจุดจากจุดใดก็ได้ใน 5 จุด จุดที่ระบุด้านล่างนี้ของผิวกระจก
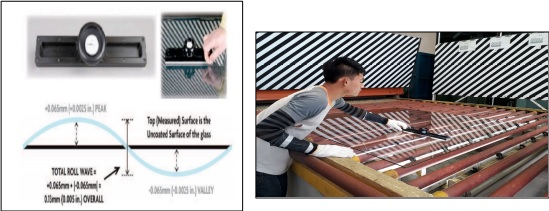
7. การเครื่องวัด โรเลอร์เวฟ Roller Wave
7.1 เพื่อใช้ตรวจวัดค่ารอยคลื่นบนผิวกระจก กระจกเทมเปอร์ & ฮีตสเตร็นเท่น 7.2 ให้นำเครื่องวัดโรเลอร์เวฟ วางลงบนผิวกระจก (โต๊ะที่ตั้งกระจก ต้องมีระนาบที่ได้ระดับเที่ยงตรง ไม่แอนเอี้ยง) 7.3 ทำการวัด โดยการลากโรเลอร์เวฟ จากด้านบนไป ยังด้านล่างอย่างช้า ๆ 7.4 ทำการอ่านค่าในการวัด โดยดูเข็มของโรเลอร์เวฟ เคลื่อนไปชี้ที่จุดสูงสุด และต่ำสุด . 7.5 ทำการบันทึกค่าที่วัดได้ (ระยะห่างระหว่างจุดสูงสุดถึงจุดต่ำสุด ของคลื่นบนผิวกระจก) ค่าโรเลอร์เวฟ ไม่เกิน 0.13 มม.
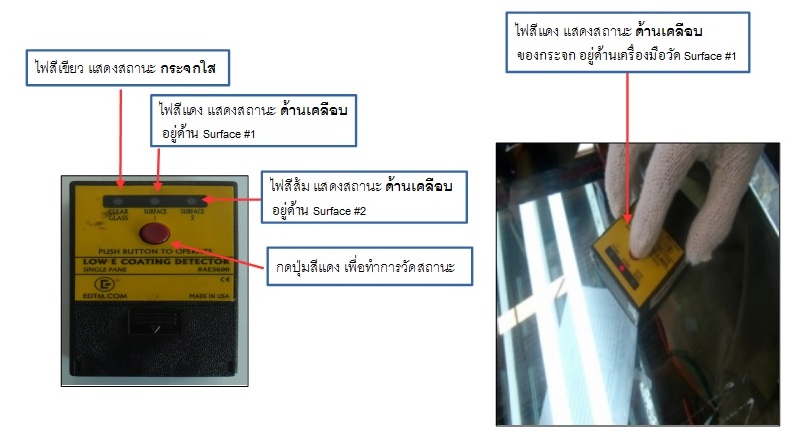
8.เครื่องวัดด้านเคลือบ (Coating side) ของกระจก
8.1 เพื่อใช้ตรวจวัดด้านที่ทำการเคลือบของกระจก 8.2 ให้นำเครื่องวัด (Low E) ด้านเคลือบนำมาทาบบนผิวกระจกด้านที่ทำการวัด และทำการกดปุ่มสีแดง 8.3 ทำการอ่านดูค่าสถานะไฟที่ปรากฎขึ้น และบันทึกค่า
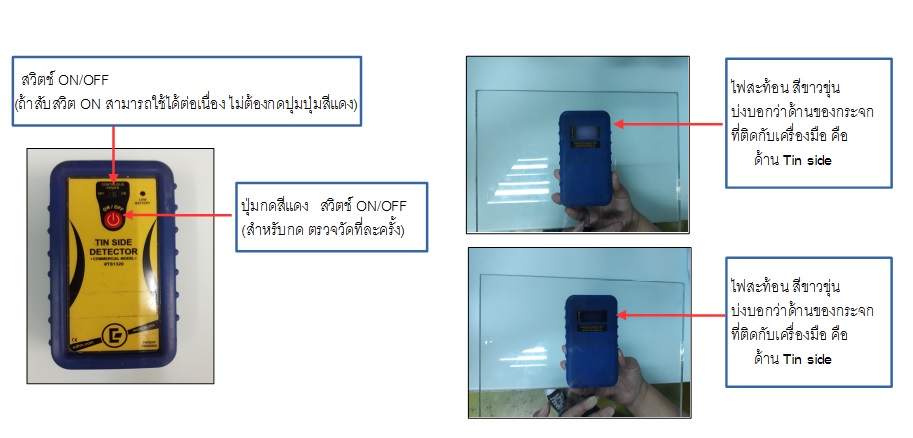
9. เครื่องวัดด้านตะกั่ว (Tin side) ของกระจก
9.1 เพื่อใช้ตรวจวัดด้านตะกั่วของกระจก 9.2 ให้นำเครื่องวัด (Tin side) นำมาทาบ ด้านล่างของผิวกระจกด้านที่ทำการวัด โดยกดปุ่มสีแดง 9.3 ทำการอ่านดูค่าสถานะที่เกิดขึ้น เช่นปรากฎขึ้น สีขาวขุ่น (Tin side) หรือ ปรากฎขึ้นสีสว่างใส (Air Side)
10. การใช้เครื่องอุณหภูมิ
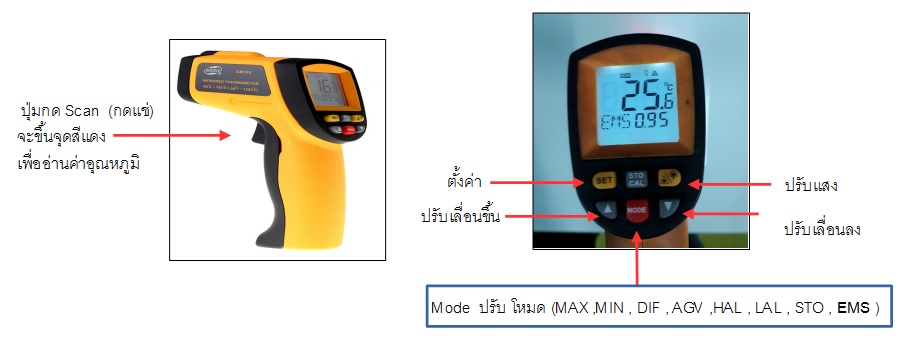
10.1 เพื่อใช้ในการตรวจวัดอุณหภูมิ 10.2 ก่อนทำการวัด ให้ทำการตั้ง โดยการเข้าไปที่โหมด EMS และตั้งค่าไว้ที่ EMS 0.95 10.3 การทำการตรวจวัดอุณหภูมิ โดยการนำเครื่องมือวัดอุณหภูมิ เล็งไปยังจุดที่ทำการวัด (ระยะที่เล็ดวัด ไม่ควรเกิน 1.50 เมตร) 10.4 เมื่อทำการเล็งจุดที่วัดแล้ว ในการทำการวัดอุณหภูมิ ให้กดปุ่มที่ด้าม โดยกดแช่ไว้ จะมีจุดแสงสีแดง ให้ขยับจุดสีแดง ไปยังจุด ตำแหน่งที่เราต้องการทำการตรวจวัด และในหน้าจอจะมีโชว์ scan และทำการอ่านค่าอุณหภูมิ ที่ตำแหน่งที่ทำการวัด ณ. จุดนั้น
11. การใช้เครื่องวัดกระจกเทมเปอร์ (Polarization)
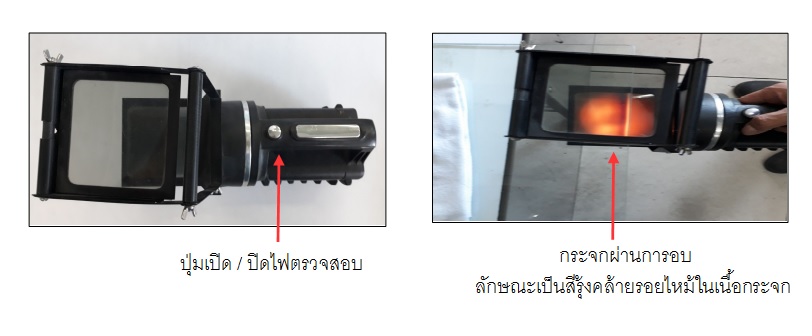
11.1 เพื่อใช้ตรวจวัดว่ากระจกได้ผ่านการอบกระจกเทมเปอร์ & ฮีตสเตร็นเท่นมาหรือไม่ 11.2 ให้นำกระจกที่จะตรวจสอบ นำมาสอดเข้ากับเครื่องวัด (Polarization) ทำการกดปุ่มส่องฉายไฟ 11.3 ตรวจสอบดูสถานะกระจกจากที่ส่องไฟ ถ้าพบมีลักษณะเป็นสีรุ้งคล้ายรอยไหม้ในเนื้อกระจก คือกระจกที่ผ่านการอบ กระจกเทมเปอร์ & ฮีตสเตร็นเท่นมา แต่ถ้าไม่พบดังกล่าว คือกระจกวัตถุดิบ (Float) ที่ไม่ผ่านกระบวนการอบ
12. การใช้เครื่องวัดความหนาสี
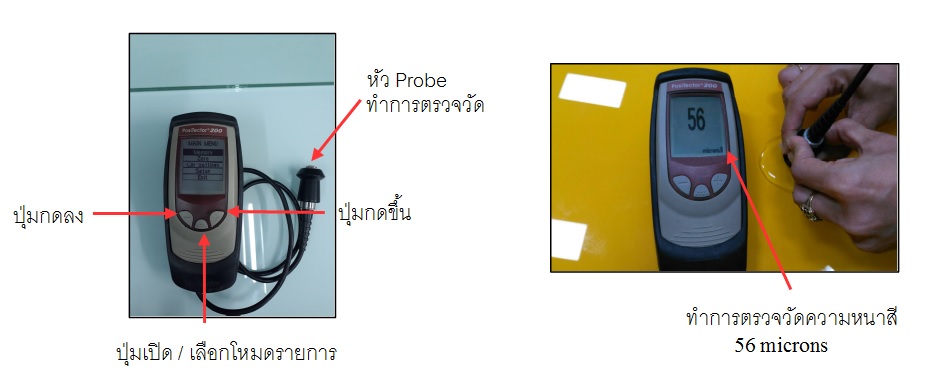
12.1 เพื่อใช้ตรวจวัดค่าความหนาสี ทีทำการพ่นบนกระจก 12.2 ในการตรวจสอบให้นำชิ้นงานแนวราบ และทำการเทน้ำบนชิ้นงาน ให้มีน้ำขังเล็กน้อย 12.3 เปิดเครื่องมือวัดความหนา และนำมาทำการวัด โดยนำหัว probe ไปตรวจวัดบริเวณที่เทน้ำ 12.4 ทำการกดหัว Probe ให้สัมผัสกับน้ำและชิ้นงานให้แน่น และทำการอ่านค่าที่วัดได้ (หน่วย Microns)
ข้อควรระวัง / ความปลอดภัย / อุปกรณ์ที่ใช้
- ระวังห้ามมิให้ทำเครื่องมือวัดตกเด็ดขาด หากทำหล่นพื้นต้องแจ้งหัวหน้าแผนก QC เพื่อทำการสอบเทียบ เครื่องมือวัดนั้นๆทันที
- หากพบเครื่องมือวัดอ่านค่าบกพร่อง ห้ามใช้งานต่อไป ให้ปฏิบัติตามขั้นตอนการควบคุม (P-PS-QD01) เครื่อง,ตรวจ,วัด,ทดสอบทันที
- ผู้ใช้เครื่องมือวัด มีหน้าที่ส่งเครื่องมือวัดที่ถึงกำหนดการสอบเทียบก่อนที่จะหมดอายุการใช้งานอย่างสม่ำเสมอ
- สวมใส่อุปกรณ์ป้องกันเมื่อต้องสัมผัสกับขอบกระจกตลอดเวลาที่ทำงาน
แบบฟอร์มที่เกี่ยวข้อง
-
การขอสำเนาเอกสาร
ผู้จัดการฝ่าย “ประวัติการขอสำเนา”