วิธีการบำรุงรักษาเครื่อง CNC แนวตั้ง
17 min
ภายใต้ Procedure: การบำรุงรักษาเชิงป้องกัน P-PD-PM01 วันที่อัพเดท: (20/5/2563)
จัดทำโดย: คุณจตุรงค์ เอกมอญ / [email protected] อนุมัติโดย: คุณณรงค์ศักดิ์ สิทธิชยวงศ์ / [email protected]
ใครควรอ่านเอกสารฉบับนี้
พนง.วิศวกรรมซ่อมบำรุง และพนักงานฝ่ายผลิตที่รับผิดชอบในการบำรุงรักษาเครื่องจักร
ภาพแสดงเครื่องจักร
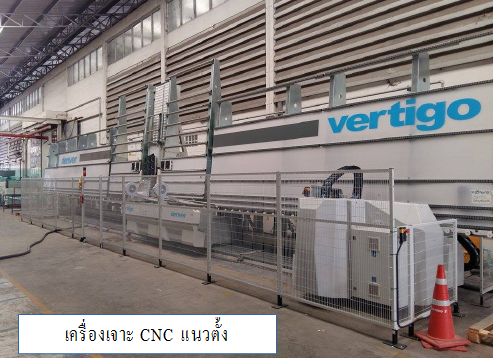
ภาพแสดงเครื่องจักร
ภาพแสดงตำแหน่งของเครื่องจักรในแผนผังของโรงงาน
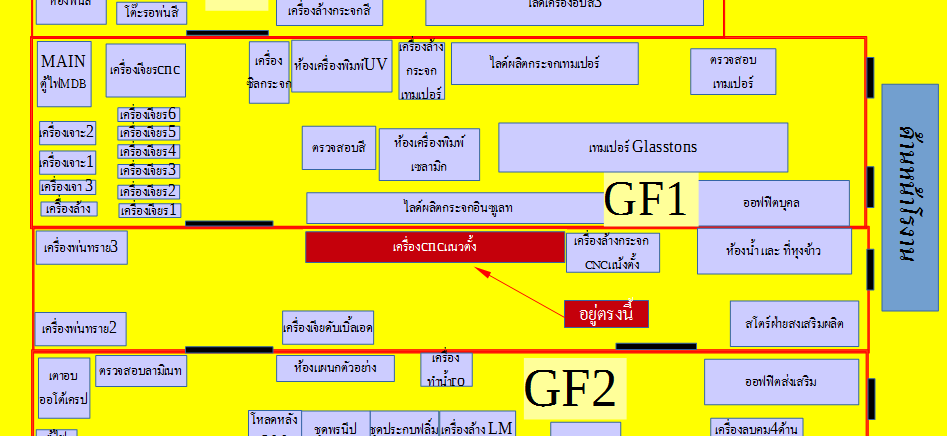
ตำแหน่งของเครื่องจักร
วิธีการตรวจเช็คและบำรุงรักษา
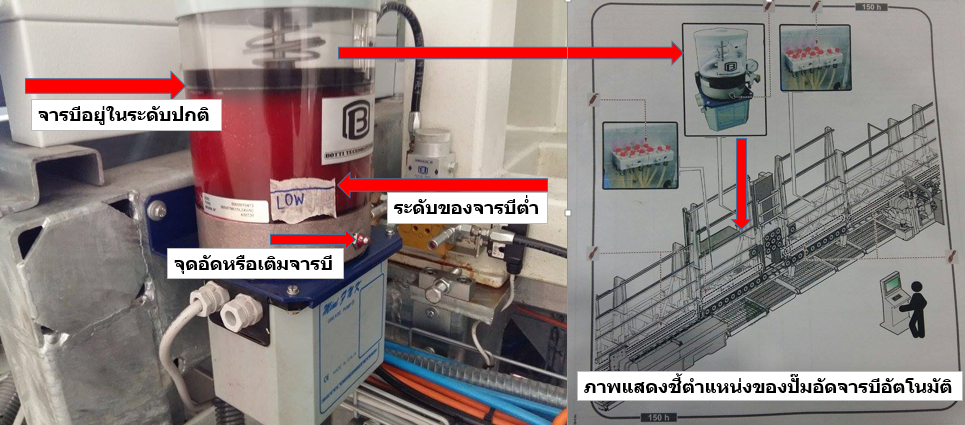
ขั้นตอนที่ 1
- การตรวจเช็คจารบีในปั๊มอัดจารบีอัตโนมัติ
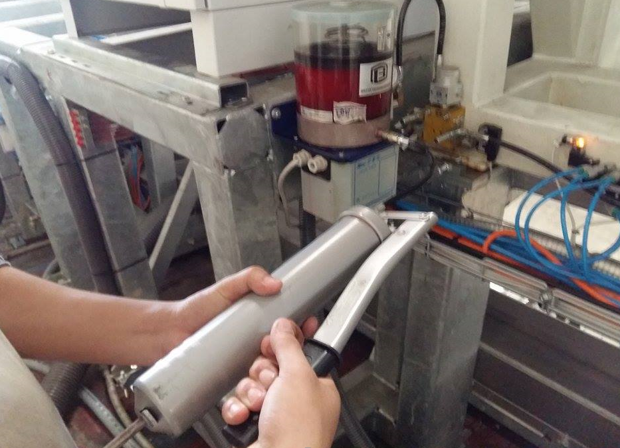
ขั้นตอนที่ 1.1
- อมีการตรวจเช็คและพบเจอระดับจารบีในปั๊มอัดจารบีอยู่ในระดับที่ต่ำกว่าระดับปกติมากก็ควรเติมหรืออัดจารบีเข้าไปให้จารบีในปั๊มอัดอยู่ในระดับปกติ หรือ เติมอัดจารบีทุกๆ 150 ชั่วโมงการทำงาน (จารบีที่ใช้ในการอัด เบอร์00 ชนิดกึ่งเหลว ห้ามใช้จารบีเบอร์อื่น)
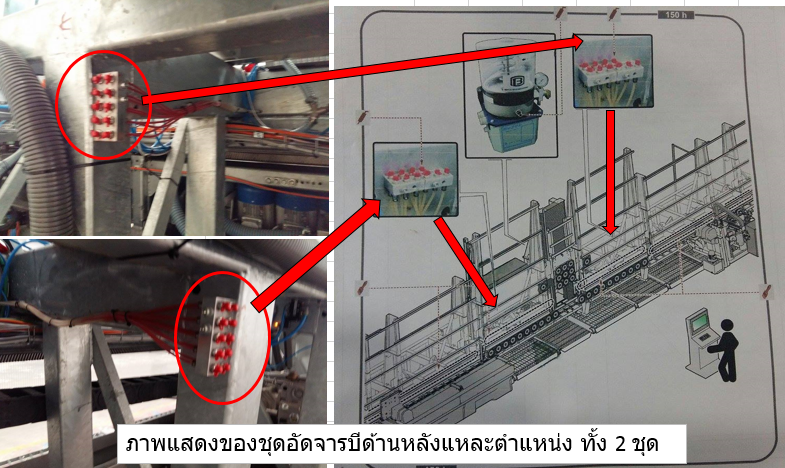
ขั้นตอนที่ 2
- การหล่อลื่นชุดอัดจารบีแบบแมนน่วนด้านหลังทั้ง 2 จุด
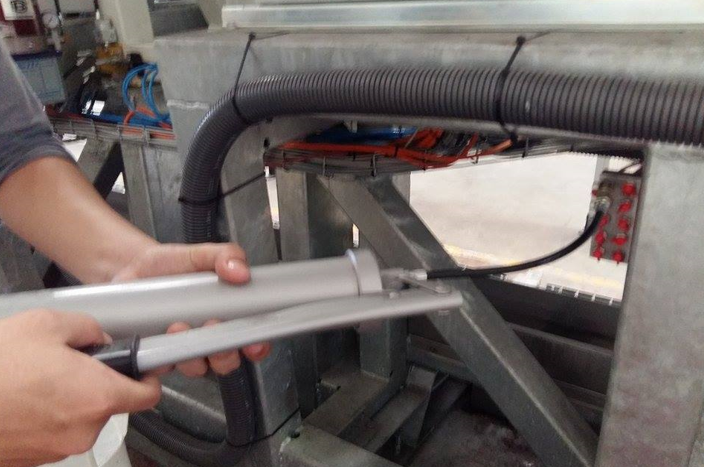
ขั้นตอนที่ 2.1
- การอัดจารบี จะมีระยะเวลาการเข้าอัดทุก 150 ช้่วโมงการทำงาน หรือ 1 เดือน/1 ครั้ง โดยการอัดแต่ละครั้งจะใช้แรงเครื่องอัด 4 ครั้ง/1 รู โดย จะมี ทั้งหมด 20 รู (จารบีที่ใช้ในการอัด เบอร์00 ชนิดกึ่งเหลว ห้ามใช้จารบีเบอร์อื่น)
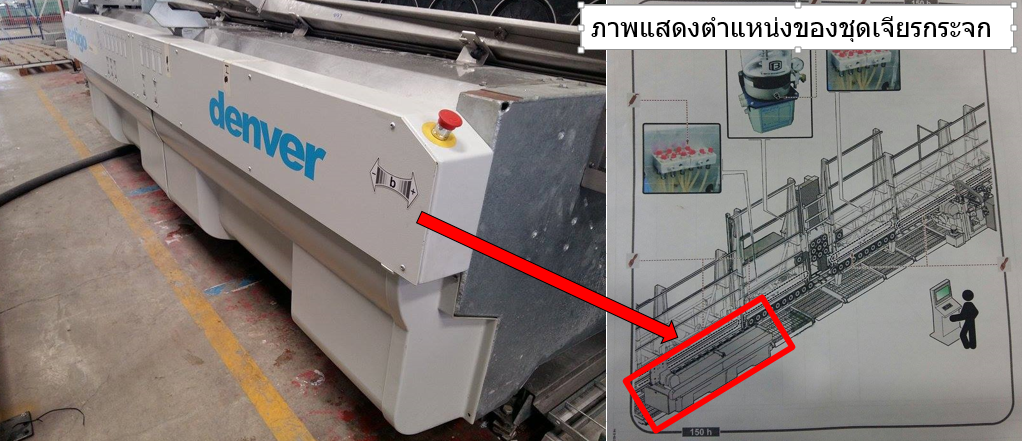
ขั้นตอนที่ 3
- การหล่อลื่นรางสไลด์ชุดมอเตอร์เจียร์และชุดอัดจาระบีแบบแมนน่วน
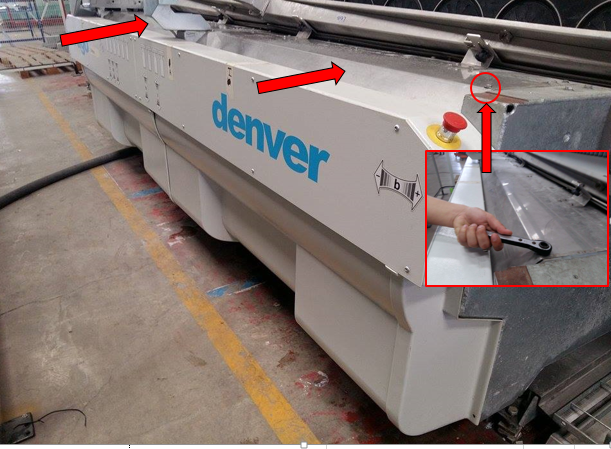
ขั้นตอนที่ 3.1
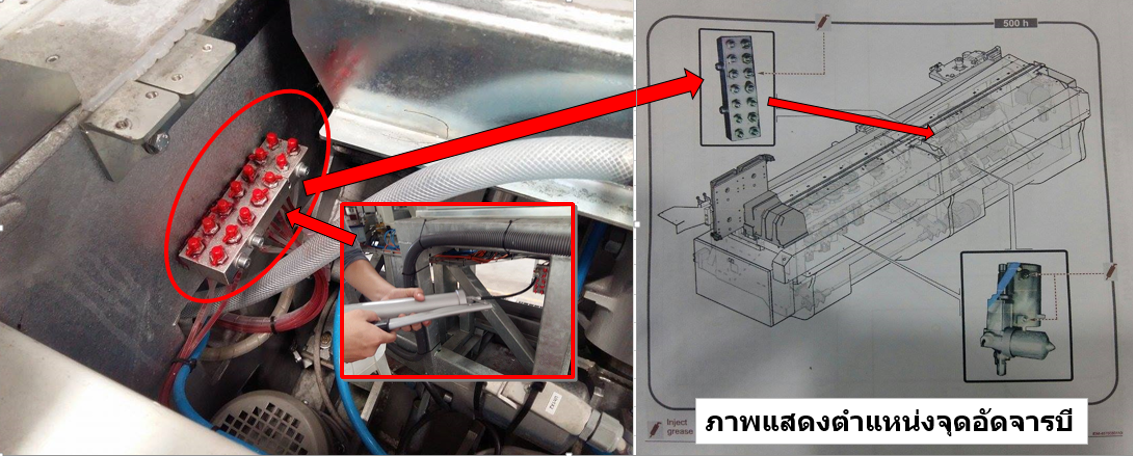
- ทำการเปิดฝาเครื่องชุดเจียรกระจกโดยใช้ประแจเบอร์10 ขันน๊อตออก จำนวน13 ตัวไปในทิศทางทวนเข็มนาฬิกาเพื่อถอดฝาครอบทั้ง 2 ชุด
ขั้นตอนที่ 3.2
- ทำการอัดจารบีเบอร์00 เข้าไปจำนวน14 ชุด ใช้เครื่องอัด 4ครั้ง/1 ชุด ระยะเวลาในการอัด500 ชั่วโมงการทำงานหรือเฉลี่ยการอัด 3 เดือน/1 ครั้ง(จารบีที่ใช้ในการอัด เบอร์00 ชนิดกึ่งเหลว ห้ามใช้จารบีเบอร์อื่น)
ขั้นตอนที่ 3.3
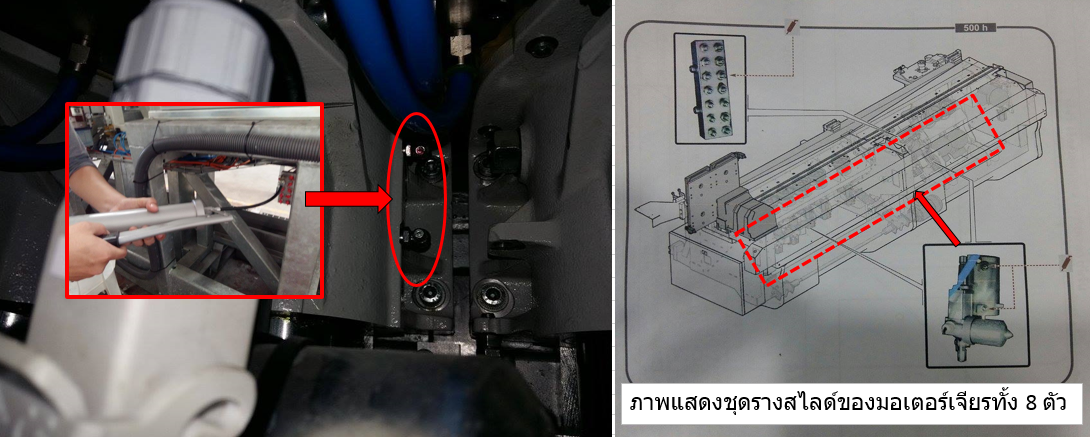
- อัดจารบีเบอร์00 เข้าไปในชุดรางสไลด์มอเตอร์เจียรทั้ง8หัว รวมทั้งหมด 16 จุด ใช้แรงอัด4ครั้ง/1 จุด ระยะเวลาในการอัด500 ชั่วโมงการทำงานหรือเฉลี่ยการอัด 3 เดือน/1 ครั้ง(จารบีที่ใช้ในการอัด เบอร์00 ชนิดกึ่งเหลว ห้ามใช้จารบีเบอร์อื่น)
ขั้นตอนที่ 4
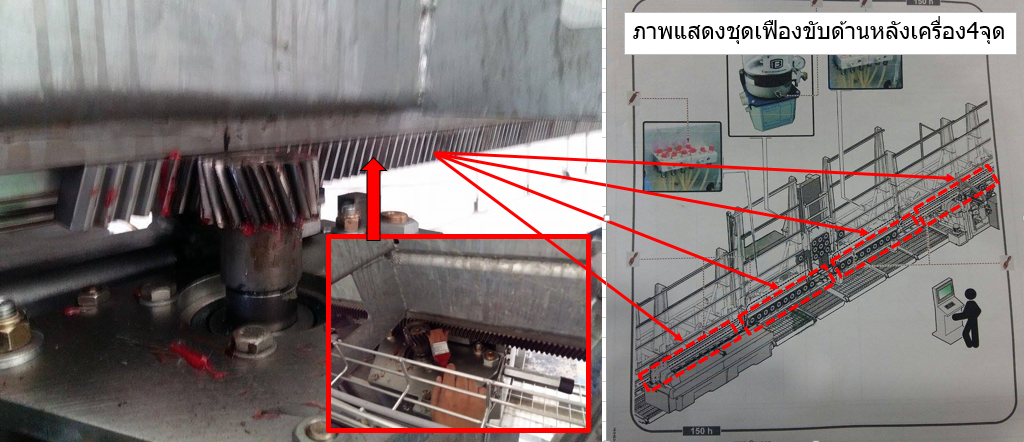
- การหล่อลื่นชุดเฟืองขับด้านหลังโดยทำการใช้แปลงทาสีป้ายกับจารบีเบอร์00 ทาลงไปที่ชุดเฟืองขับบางๆพร้อมทำความสะอาดจารบีของเดิมที่หลุดล่วงโดนตัวเครื่องออกให้สะอาด ไม่ควรป้ายเยอะเกินไปจะทำให้เนื้อจารบีหลุดล่วงลงมาภายในตัวเครื่องจักร ระยะเวลาในการทาจารบี150 ชั่วโมงการทำงานหรือเฉลี่ยการทา 1 เดือน/1 ครั้ง(จารบีที่ใช้ในการอัด เบอร์00 ชนิดกึ่งเหลว ห้ามใช้จารบีเบอร์อื่น)
ขั้นตอนที่ 5
- การหล่อลื่นชุดหัวสปลิ้นเดิ้ลชุดดอกเจาะ
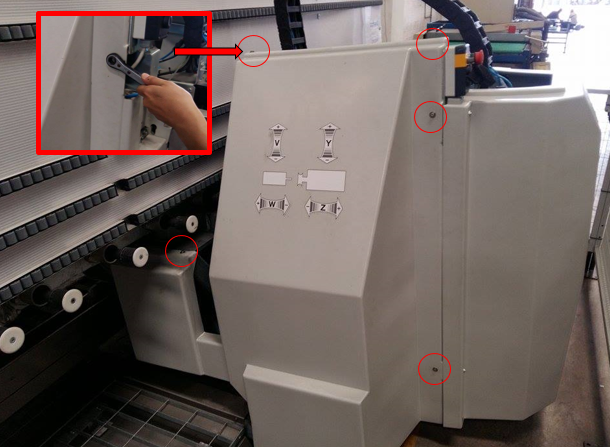
ขั้นตอนที่ 5.1
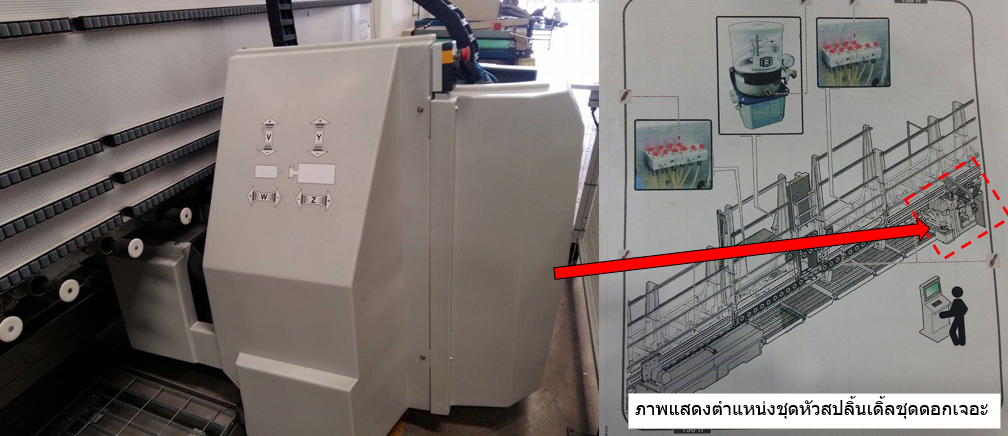
- ใช้ประแจเบอร์10หมุนไปยังทิศทางทวนข็มนาฬิกาเพื่อทำการถอดน๊อตจำนวน5ตัว เพื่ออดฝาครอบออก
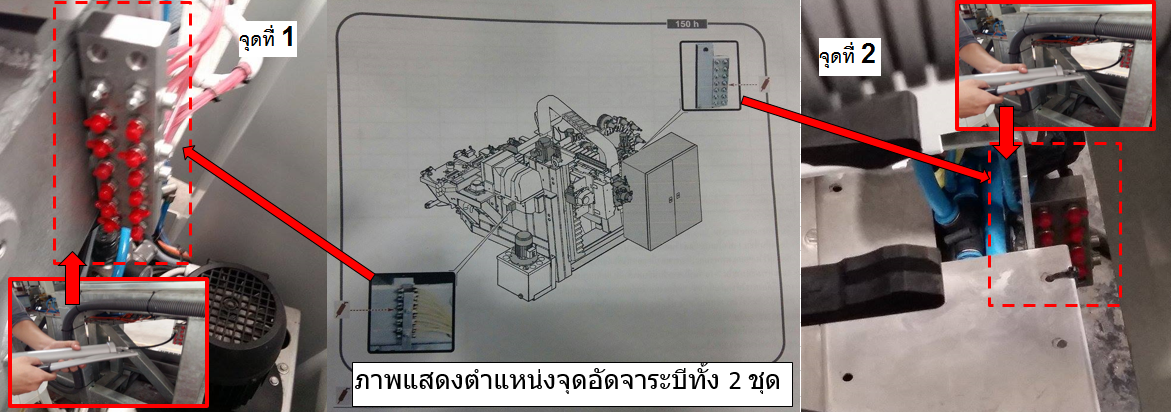
ขั้นตอนที่ 5.2
- ทำการอัดจารบีเบอร์ 00 เข้าไปยังจุดอัดจารบีแบบแมนน่วนด้านตัวเครื่องทั้ง 2 ชุด โดยมีทั้งหมด 22 จุด โดยใช้เครื่องอัด 4 ครั้ง / 1 จุด โดยมีระยะเวลาการอัดที่ 150 ชั่วโมงการทำงานหรือ 1 เดือน / 1 ครั้ง(จารบีที่ใช้ในการอัด เบอร์00 ชนิดกึ่งเหลว ห้ามใช้จารบีเบอร์อื่น)
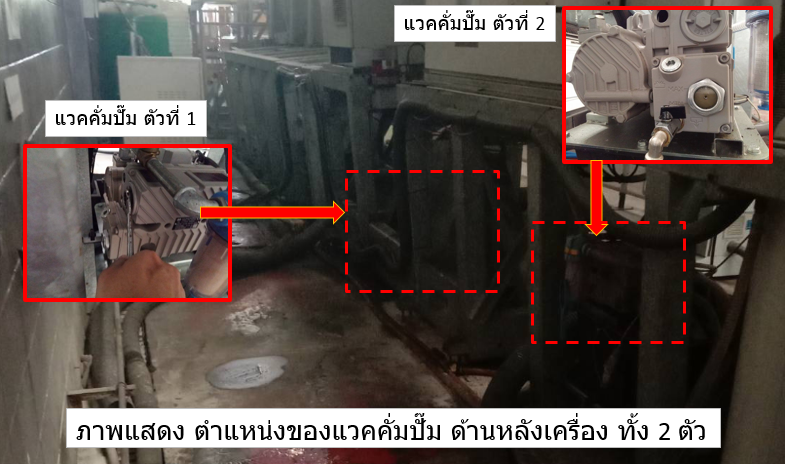
ขั้นตอนที่ 6
- การตรวจเช็คหรือเปลียนถ่ายของเหลวและไส้กรองของแวคคั่มป๊มทั้ง 2 ตัว
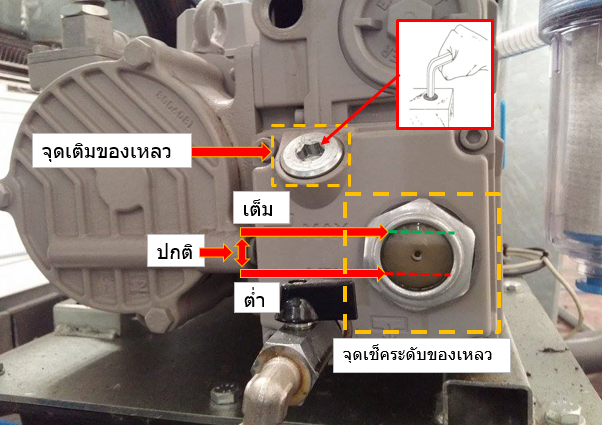
ขั้นตอนที่ 6.1
- ทำการตรวจเช็คระดับของเหลวที่จุดเช็คระดับว่าของเหลวของแวคคั่มปั๊ม ทั้ง 2 ตัว อยู่ในระดับปกติหรือเต็มอยู่หรือไม่ถ้าระดับของเหลวอยู่ในระดับน้อยกว่าระดับต่ำสุดควรทำการเติมของเหลวเข้าไปให้อยู่ในระดับเต็มหรือให้อยู่ในระยะระดับปกติ โดยทำการใช้ประแจหกเหลี่ยม เบอร์ 10 หมุนไปในทิศทางทวนเข็มนาฬิกาเพื่อถอดน๊อดในจุดเติมของเหลว และนำของเหลว เติมลงไป โดยสังเกตุระดับของเหลวที่จุดเช็คระดับโดยให้ระดับของเหลวอยู่ในระดับปกติกรือระดับเต็ม (ของเหลวที่ใช้งาน คือ น้ำมันเเวคคัม ISO เบอร์ 11158 Category HV.DIN 51524 Part 2-3.เบอร์ VG68) โดยจะทำการเปลี่ยนถ่ายทุก 500 ชั่วโมงการทำงานหรือ 3 เดือน / 1 ครั้ง *หมายเหตุ* เมื่อมีการทำการเติมหรือเปลี่ยนถ่ายของเหลวควรทำการ ปิดการใช้งานของระบบการทำงานของเครื่องจักรก่อน
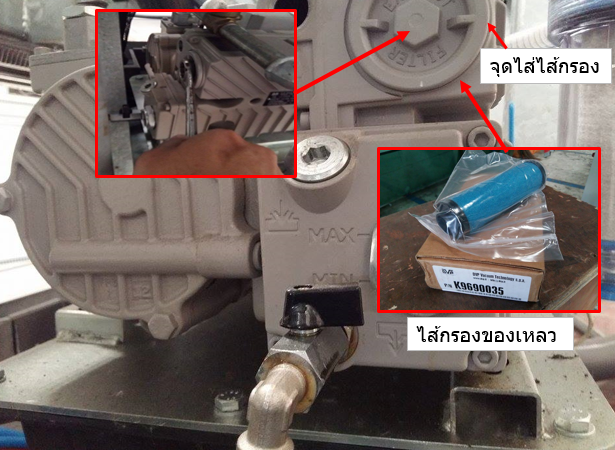
ขั้นตอนที่ 6.2
- ทำการเปลี่ยนไส้กรองของเหลวตามระยะเวลาที่กำหนด โดยการนำประเเจเบอร์ 17 หมุนน๊อตไปในทิศทางทวนเข็มนาฬิกาเพื่อถอดน๊อตและเปิดฝาครอบจุดใส่ไส้กรองและนำไส้กรองของเก่าออกมาและนำไส้กรองของใหม่เปลี่ยนใส่เข้าไปทดแทน หลังจากนั้นก็ทำการปิดฝาครอบกลับเข้าไปแบบเดิม
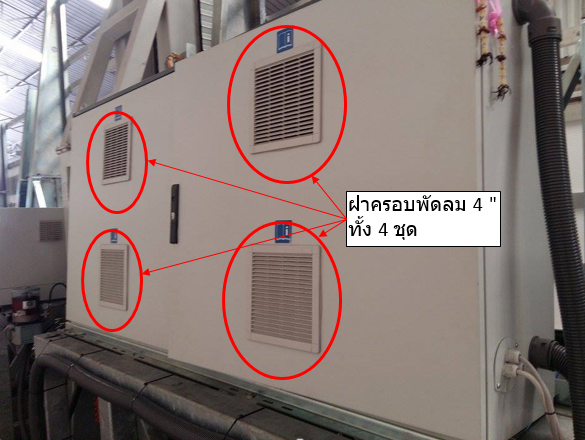
ขั้นตอนที่ 7
- ตรวจเช็คชุดกรองอากาศและพัดลมระบายอากาศ 4" ทั้ง 4 ชุด ของชุดระบบตู้ไฟฟ้าของเครื่อง โดยนำกรองอากาศออกมาทำความสะอาดโดยการนำไปซักน้ำและตากให้แห้งก่อนนำกลับมาใส่ที่เดิม ส่วนพัดลมและชุดซับพรอทให้ใช้ลมเป่าฝุ่นออกให้สะอาด( แรงดันไฟฟ้าที่ใช้งาพัดลม 220 VAC./50Hz. )
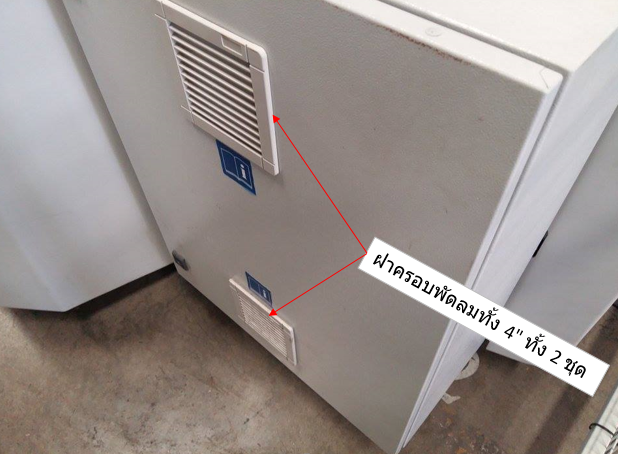
ขั้นตอนที่ 8
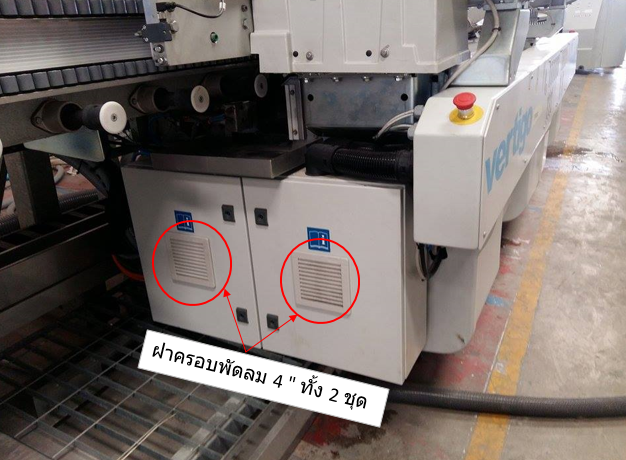
- ตรวจเช็คชุดกรองอากาศและพัดลมระบายอากาศ 4" ทั้ง 2 ชุด ของชุดระบบตู้ไฟฟ้าของเครื่อง โดยนำกรองอากาศออกมาทำความสะอาดโดยการนำไปซักน้ำและตากให้แห้งก่อนนำกลับมาใส่ที่เดิม ส่วนพัดลมและชุดซับพรอทให้ใช้ลมเป่าฝุ่นออกให้สะอาด( แรงดันไฟฟ้าที่ใช้งาพัดลม 220 VAC./50Hz. )
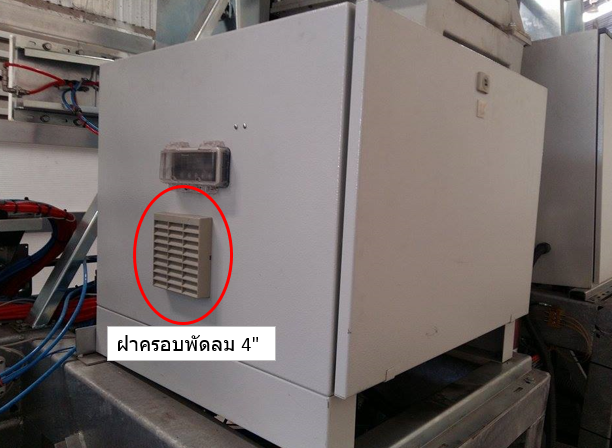
ขั้นตอนที่ 9
- ตรวจเช็คชุดกรองอากาศและพัดลมระบายอากาศ 4" ทั้ง 2 ชุด ของชุดหัวเจาะกระจกของเครื่อง โดยนำกรองอากาศออกมาทำความสะอาดโดยการนำไปซักน้ำและตากให้แห้งก่อนนำกลับมาใส่ที่เดิม ส่วนพัดลมและชุดซับพรอทให้ใช้ลมเป่าฝุ่นออกให้สะอาด( แรงดันไฟฟ้าที่ใช้งาพัดลม 220 VAC./50Hz. )
ขั้นตอนที่ 10
- ตรวจเช็คชุดกรองอากาศและพัดลมระบายอากาศ 4" ทั้ง 2 ชุด ของชุดแท่นเจียรกระจกของเครื่อง โดยนำกรองอากาศออกมาทำความสะอาดโดยการนำไปซักน้ำและตากให้แห้งก่อนนำกลับมาใส่ที่เดิม ส่วนพัดลมและชุดซับพรอทให้ใช้ลมเป่าฝุ่นออกให้สะอาด( แรงดันไฟฟ้าที่ใช้งาพัดลม 220 VAC./50Hz. )
ขั้นตอนที่ 11
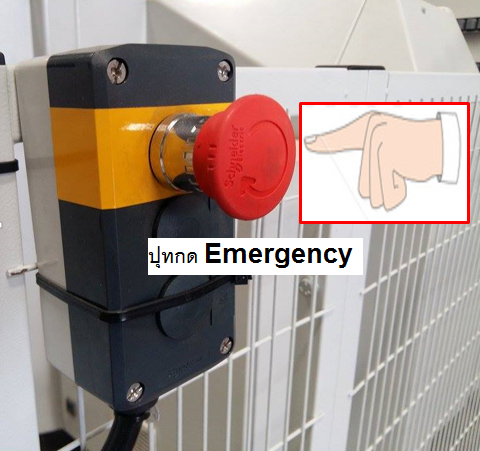
- ทำการทดสอบปุ่มกดหยุดการทำงานกระทันหัน( Emergency Stop ) โดยทำการทดสอบเมื่อเครื่องจักรกำลังทำงานอยู่เพื่อทดสอบการทำงานของปุ่ม Emergency Stop ว่าสามารถหยุดการทำงานของเครื่องจักรได้หรือไม่ ( ถ้าทำการกดปุ่มแล้วเครื่องหยุดการทำงาน แสดงว่า ปกติ แต่ถ้ากดปุ่มแล้วเครื่องยังคงทำงานอยู่แสดงว่า ผิดปกติ)
ขั้นตอนที่ 12
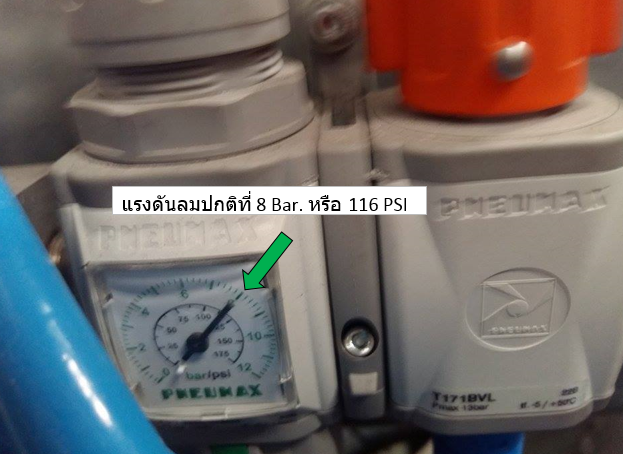
- ตรวจเช็คแรงดันลมที่เข้าผ่าน Regulator ก่อนทุกครั้งที่เปิดเครื่องใช้งานว่าแรงดันอยู่ที่ 8 Bar. หรือไม่ (ทำการตรวจเช็คก่อนใช้งานเครื่องจักรทุกครั้ง แรงดันต้องอยู่ที่ 8 Bar.)
ขั้นตอนที่ 13
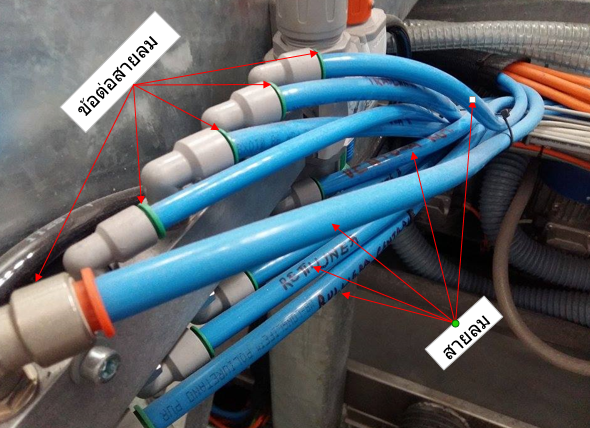
- ทำการตรวจเช็คตามข้อต่อ สายลม หรือ อุปกรณ์ ต่างๆ ที่เกี่ยวข้องกับการใช้แรงดันลม ก่อนเปิดเครื่องใช้งานทุกครั้ง เพื่อรักษาประสิทธิภาพการทำงานของเครื่องจักร และ อุปกรณ์ต่างๆ ที่เกี่ยวข้อง และยังรักษา เรื่อง การสูญเสียพลังงาน ให้น้อยลง อีกด้วย
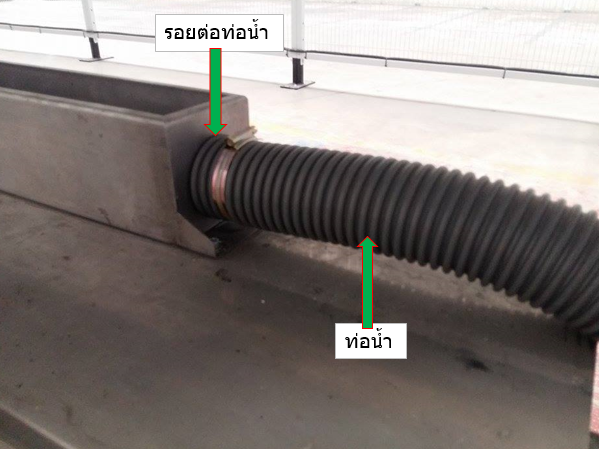
ขั้นตอนที่ 14
- ตรวจเช็คท่อระบายน้ำต่างๆต้องไม่รั่วซึมก่อนเปิดเครื่องจักรทำงานทุกครั้ง อาจมีผลต่อพื้นที่ทำงานเปียก ทำให้ไม่สะดวกต่อการทำงาน และ อาจเกิดการสูญเสียของระบบหรืออุปกรณ์ไฟฟ้าเมื่อมีการถูกน้ำที่รั่วออกมาโดน
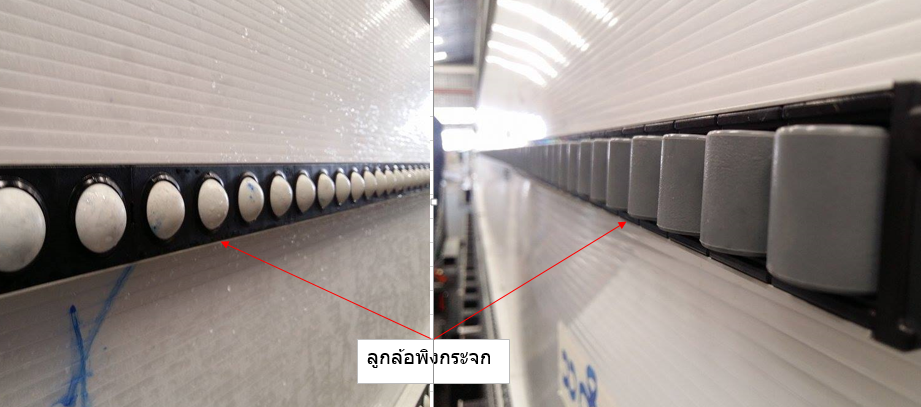
ขั้นตอนที่ 15
- ทำความสะอาดลูดล้อพิงกระจกของเครื่องจักร ทุกครั้ง ก่อนทำงานและเลิกงาน ของทุกวัน โดยใช้ลมเป่าพร้อมผ้าเช็ดให้สะอาดเพื่อขจัดกระที่ติดค้างตามลูกกลิ้งพิงกระจกที่จะทำให้เกิดปัญหาเรื่องรอยติดบนชิ้นงานกระจก
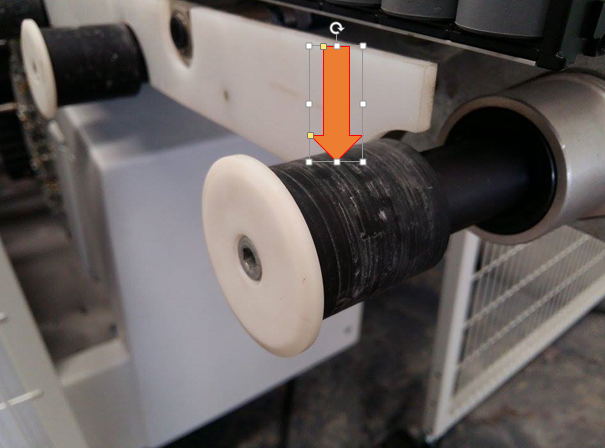
ขั้นตอนที่ 16
- ตรวจเช็คลูกล้อรองกระจกพร้อมทำความสะอาดโดยใช้ลมเป่าทำความสะอาดและใช้ผ้าชุบน้ำเช็ดทำความสะอาดอีกครั้งเพื่อลดคราบขาวที่ติดกระจกอยู่กับโรเลอร์รองกระจกและสามารถช่วยยึดอายุการใช้งานให้ยาวขึ้น พนักงานคุมเครื่องทำความสะอาดหลังเลิกงานทุกวัน
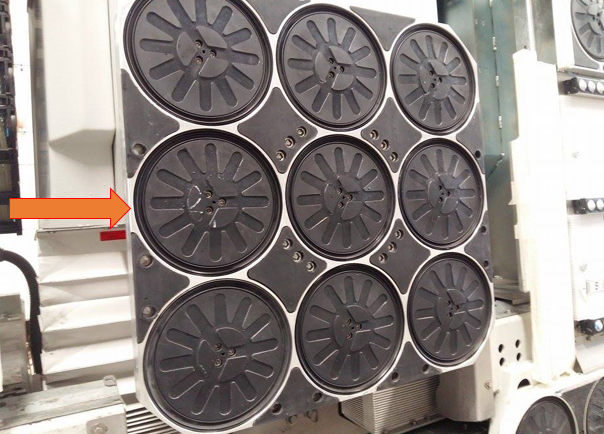
ุขั้นตอนที่ 17
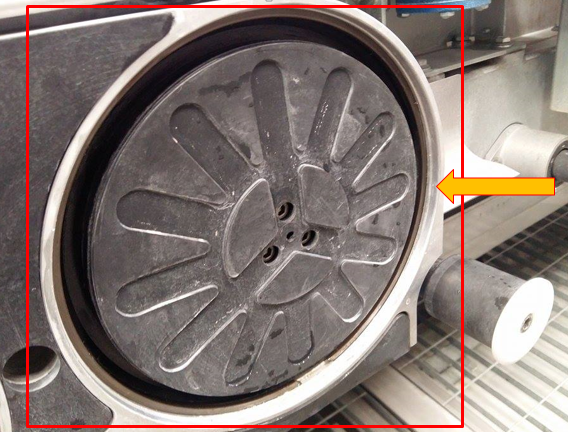
- การตรวจเช็คและการทำความสะอาด ถ้วยยางดูดกระจกทั้ง 31 ตัว โดยระยะเวลาการเข้าทำ สัปดาห์/ 1 ครั้ง โดยทางฝ่ายผลิตเป็นผู้ดูแล
ขั้นตอนที่ 17.1
- ทำการตรวจสภาพการใช้งานของลูกถ้วยดูดกระจกด้วยตาเปล่าว่าลูกถ้วยอยู่ในสภาพที่ยังสามารถใช้งานได้อยู่หรือไม่ มีรอยแตกของยางหรือเปล่า ถ้ามีควรเปลี่ยนใหม่
ขั้นตอนที่ 17.2
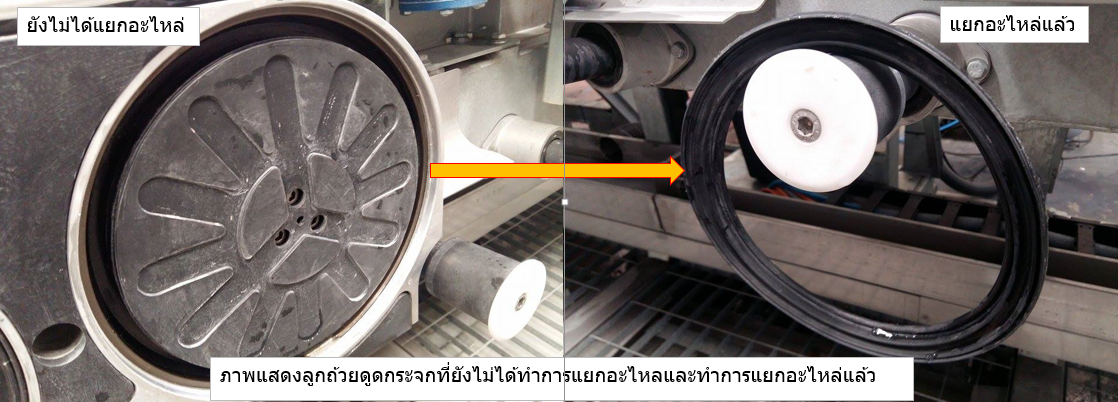
- ทำการแยกชิ้นส่วนอะไหล่ของอุปกรณ์ลูกยางดูดกระจกโดยการใช้มือค่อยๆถอดออกมาให้เหลือแต่ยาง
ขั้นตอนที่ 17.3
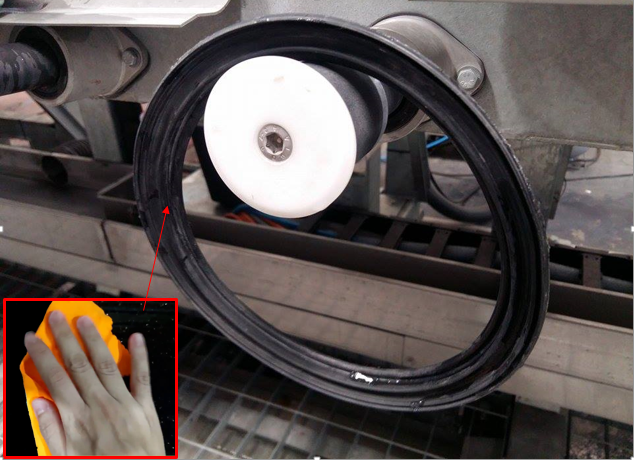
- ใช้ผ้าชุบน้ำทำความสะอาดยางที่ทำการถอดแยกอะไหล่ออกมาให้สะอาดโดยไม่มีคราบไดๆเกาะติดอยู่ จากนั้นทำการประกอบลูกถ้วยดูดกระจกคืนสู่สภาพเดิม
ขั้นตอนที่ 17.4
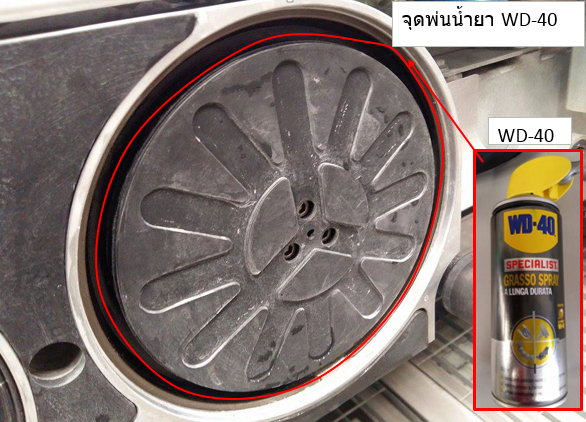
- ใช้ WD-40 พ่นในจุดที่มรลูดศรบ่งชี้ให้ทั่วโดยรอบบางๆพอประมาณและใช่้ผ้าเช็ดทำความสะอาดในส่วนที่เยิ้มและสกปรก
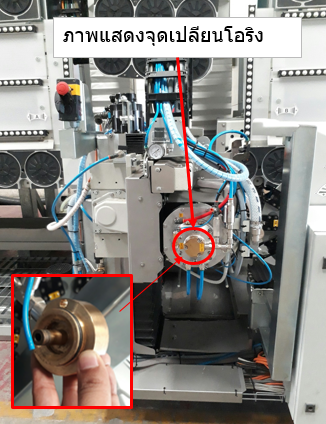
ขั้นตอนที่ 18
- การเปลี่ยนชุดโอลิงชุดหัวสปริ้นเดิ้ลทำการถอดฝาคุมเครื่องออกจะพบกับ หัวสปริ้นเดิ้ล และ วิธีการทำ (ระยะเวลาในการเปลี่ยนโอลิง อยู่ที่ 1500 ชั่วโมงการทำงานหรือ8เดือน/1 ครั้ง)
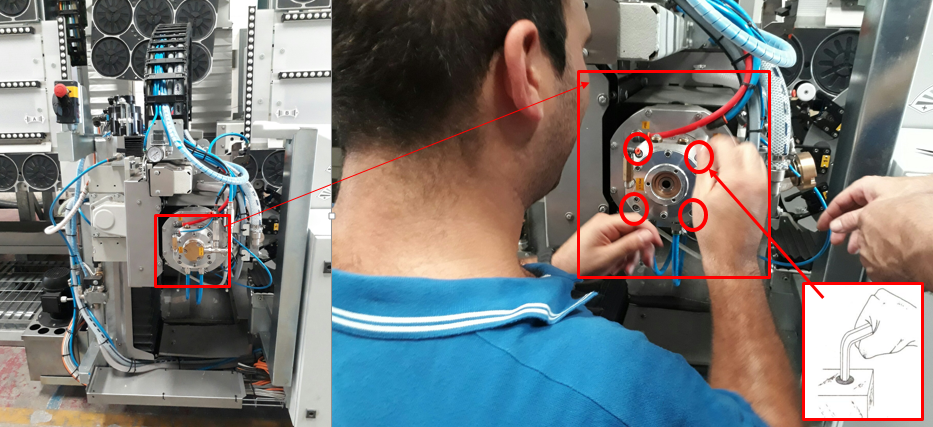
ขั้นตอนที่ 18.1
- ใช้ชุดประแจ 6 เหลี่ยม ค่อยๆถอดน๊อตสกรูออกทีละตัว ทั้งหมด 4 ตัว
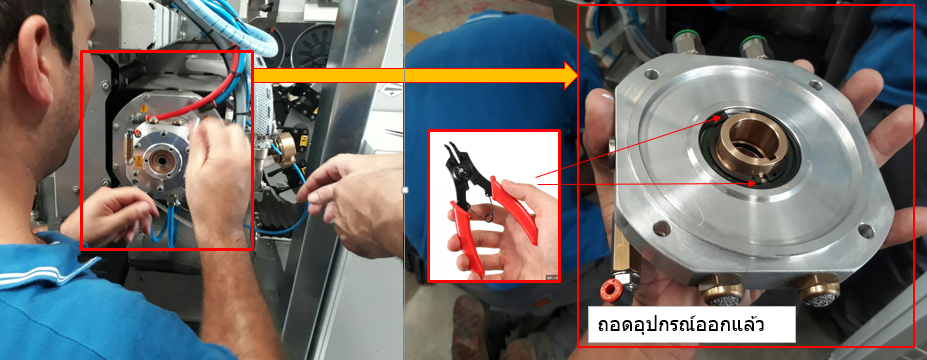
๊ขั้นตอนที่ 18.2
- เมื่อทำการถอดน๊อตสกรูทั้งหมด 4 ตัวแล้ว ให้นำอุปกรณ์ที่ถอดออก ใช้คีมถ่างถอดกิ๊บล็อคด้านในออกทั้ง 2 ตัว
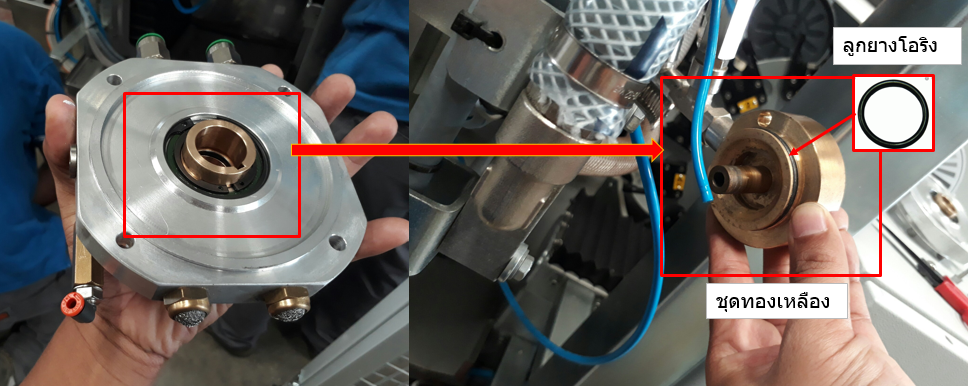
ขั้นตอนที่ 18.3
- เมื่อทำการถอดกิ๊ปล็อคทั้ง 2 ตัวแล้ว ทำการถอดชุดทองเหลือออกมาและเปลี่ยนลูกยางโอรองตัวใหม่ไส่เข้าไป และทำการประกอบทุกอย่างกลับเข้าไปดังเดิม
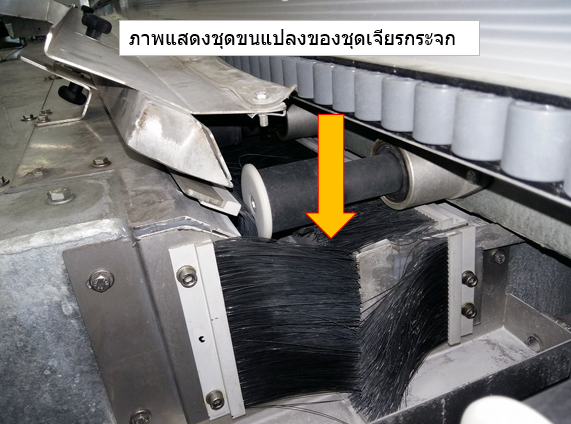
ขั้นตอนที่ 19
- การทำความสะอาดชุดขนแปลงของชุดเจียรกระจกและวิธีทำ ( ระยะเวลาการเข้าทำ สัปดาห์ / 1 ครั้ง โดยทางฝ่ายผลิตเข้าทำเป็นหลัก)
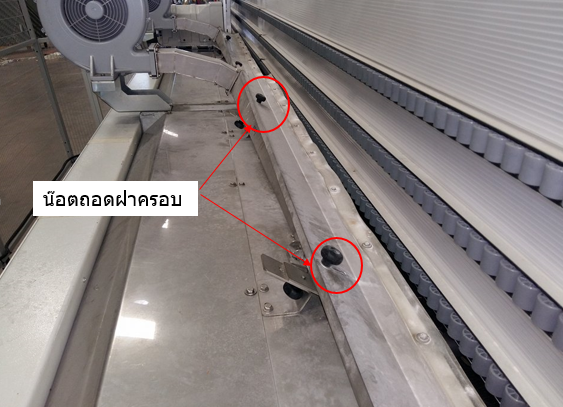
ขั้นตอนที่ 19.1
- ใช้มือถอดน๊อตยึดฝาครอบทั้ง 2 ชุดออก
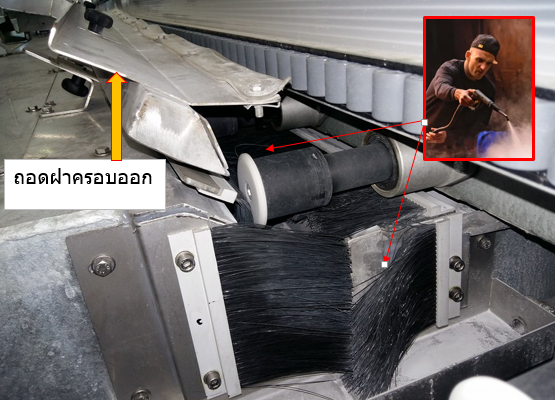
ขั้สตอนที่ 19.2
- หลังจากถอดน๊อตเสร็จแล้วเปิดฝาครอบจะเห็นขนแปลงยาวไปจนสุดแท่นเจียร จากนั้น ให้ใช้เครื่องฉีดน้ำแรงดันสูงทำการฉีดล้างทำความสะอาดให้เรียบร้อยและทำการประกอบฝาครอบคืนดังเดิม
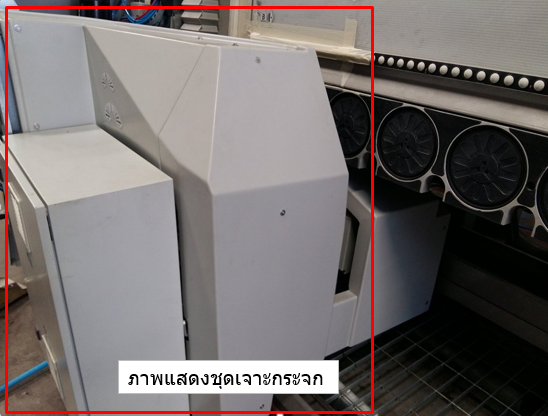
ขั้สตอนที่ 20
- การตรวจเช็ค,ทำความสะอาดชุดเจาะกระจกและวิธีทำฝ( ระยะเวลา สัปดาห์/ 1 ครั้ง)
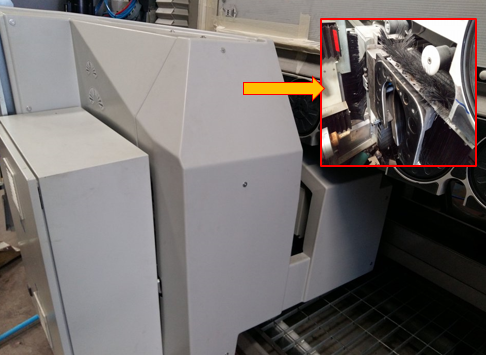
ขั้นตอนที่ 20.1
- ใช้มือถอดฝาครอบชุดเจาะกระจกออกเพื่อจะทำความสะอาดขนแปลง
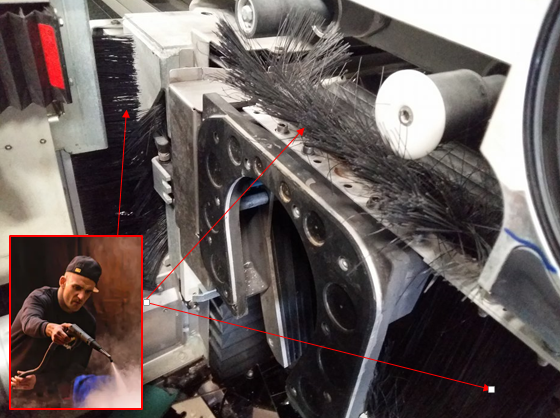
ขั้นตอนที่ 20.2
- ใช้เครื่องฉีดน้ำแรงดันสูงฉีดทำความสะอาดเมื่อสะอาดแล้วให้ประกอบฝาครอบกลับดังเดิม
แบบฟอร์มที่เกี่ยวข้อง
รหัส:การบำรุงรักษาเชิงป้องกัน P-PD-PM01
การขอสำเนาเอกสาร
ผู้จัดการฝ่าย “ประวัติการขอสำเนา”