เครื่องตัดอลูมิเนียม AirGap : W-PD-IG01
ภายใต้ Procedure: (P-PD-PD03 : การควบคุมกระบวนการกระจกอินซู)
วันที่อัพเดท: (01/12/2556)
จัดทำโดย: คุณณัฐพล แพทย์ไชโย / Natthaphol
อนุมัติโดย: คุณเสกสรร แตกเงิน / Seksan
ใครควรอ่านเอกสารฉบับนี้
หัวหน้าแผนกควบคุมการผลิต หัวหน้ากะ,หัวหน้าหน่วย พนักงานหน่วยงานอินซูเลท
วิธีการทำงาน
1.นำกล่องบรรจุอลูมิเนียม(Airgap) มาบริเวณเครื่องดัดอลูมิเนียม กรีดสายรัดกล่อง ด้วยมีดคัทเตอร์อย่างระมัดระวังคลี่ กล่องบรรจุออก จัดเรียงอลูมิเนียม(Air Gap) 3 Size ที่ใช้ในโรงงาน บนชั้นวางบนเครื่องชั้น จากบนลงชั้นล่าง คือ 6 , 9 , 12 mm.
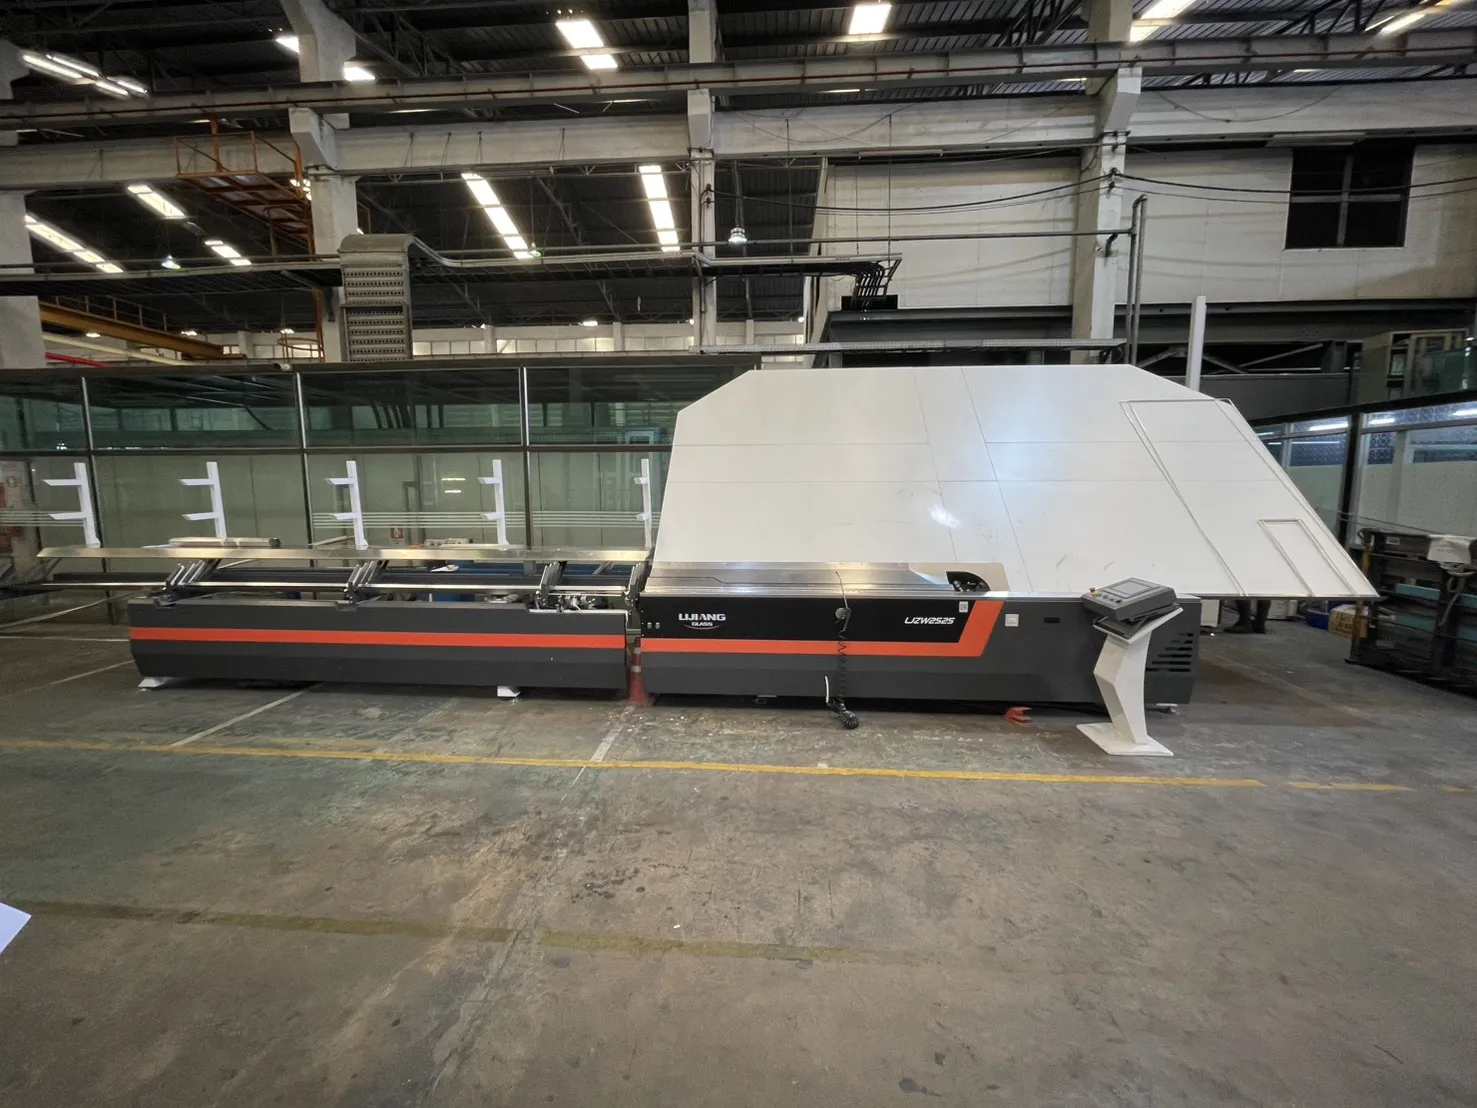
2. ประกอบตัวต่อที่ปลาย Air Gap ทุกเส้นก่อนมาเรียงในเครื่อง โดยการเรียงเป็นแถวโดยการเรียงขึ้นด้านบนเป็นชั้นๆ
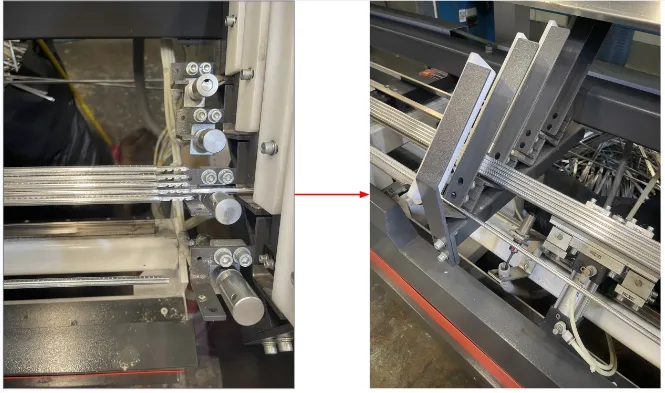
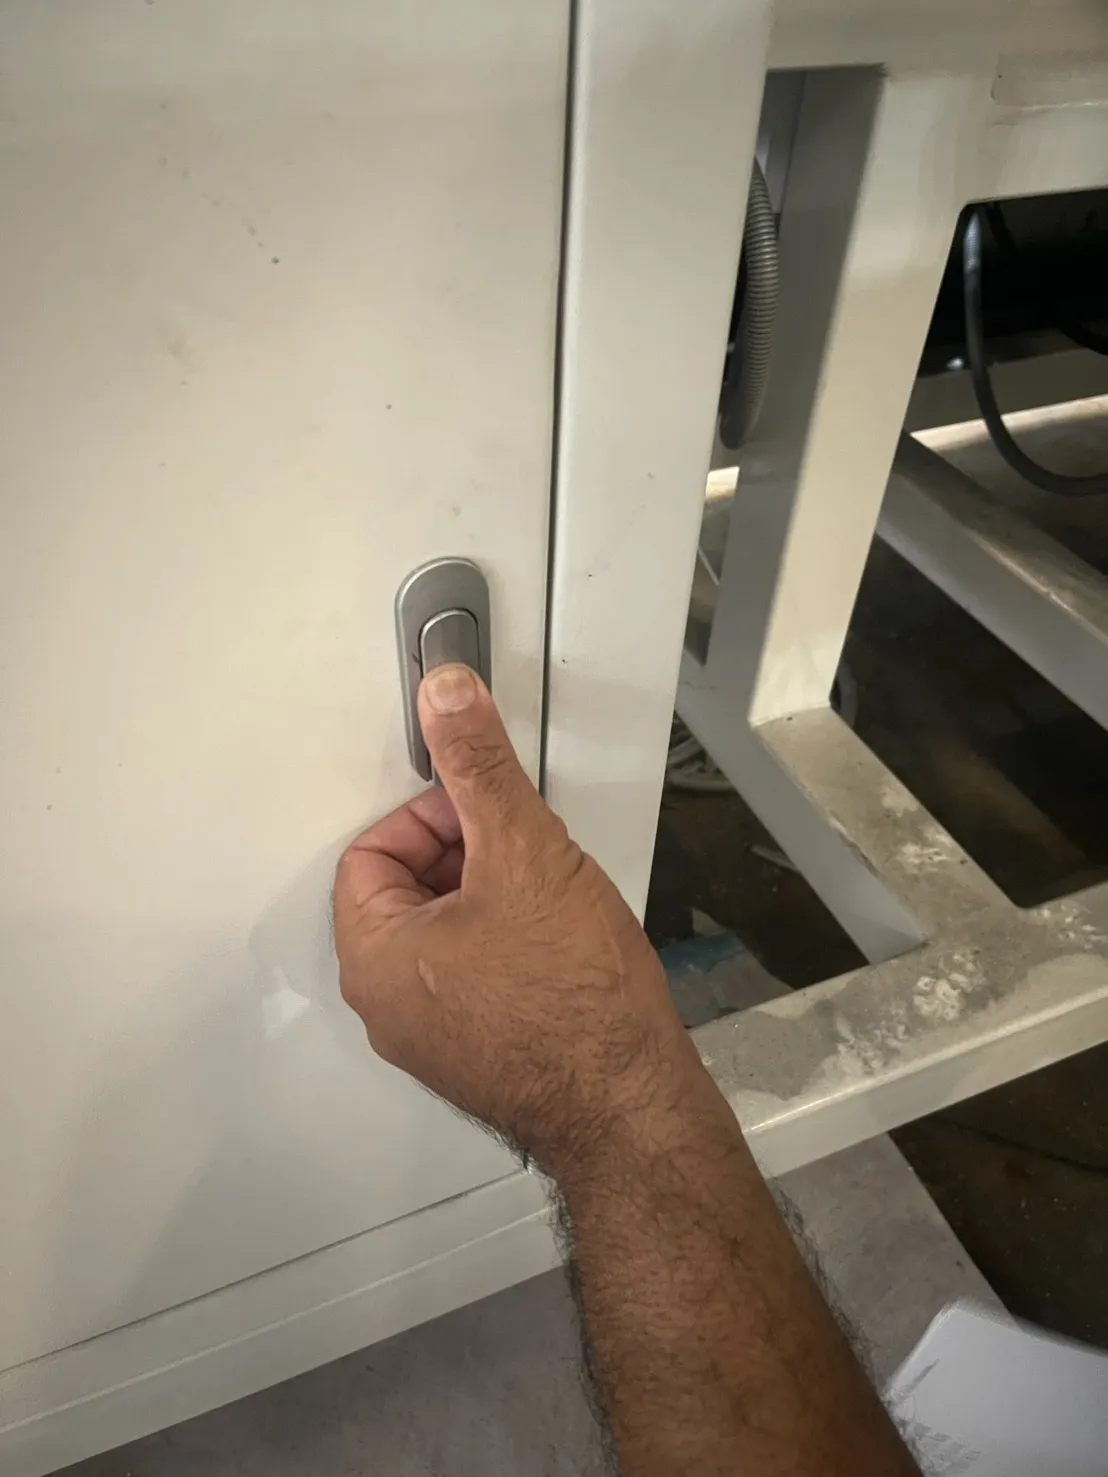
3. บิดหูจับเขาควายตามเข็มนาฬิกาเพื่อเปิดตู้ไฟฟ้า ติดตั้งอยู่ด้านหลังเครื่อง
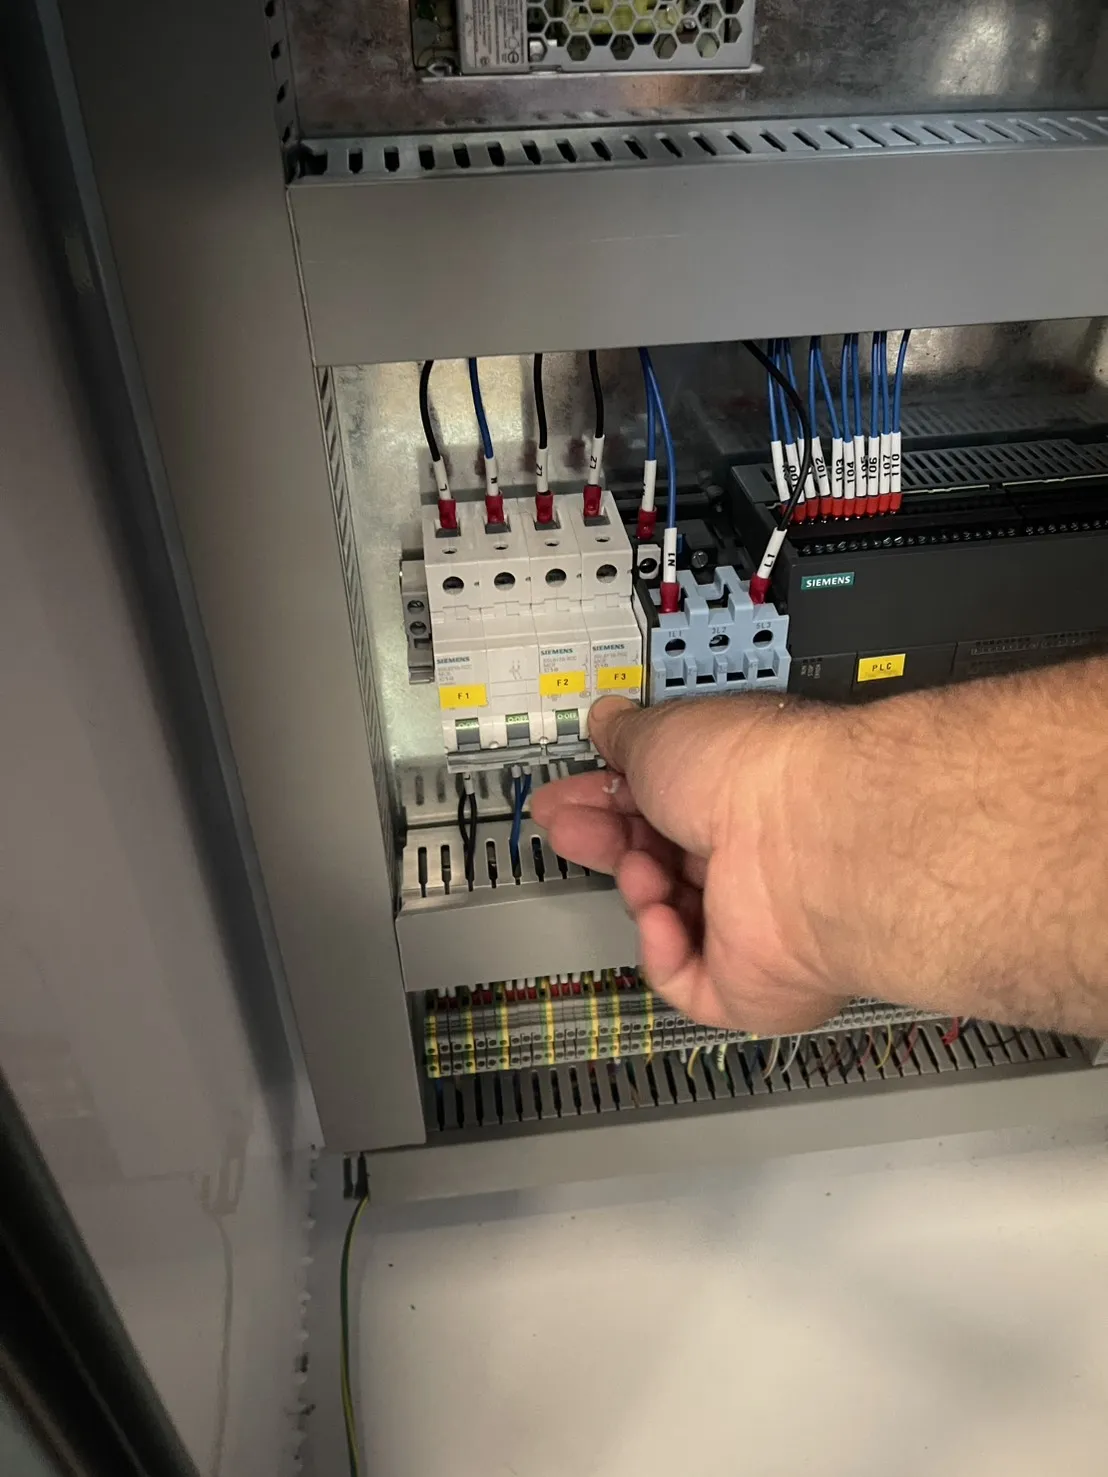
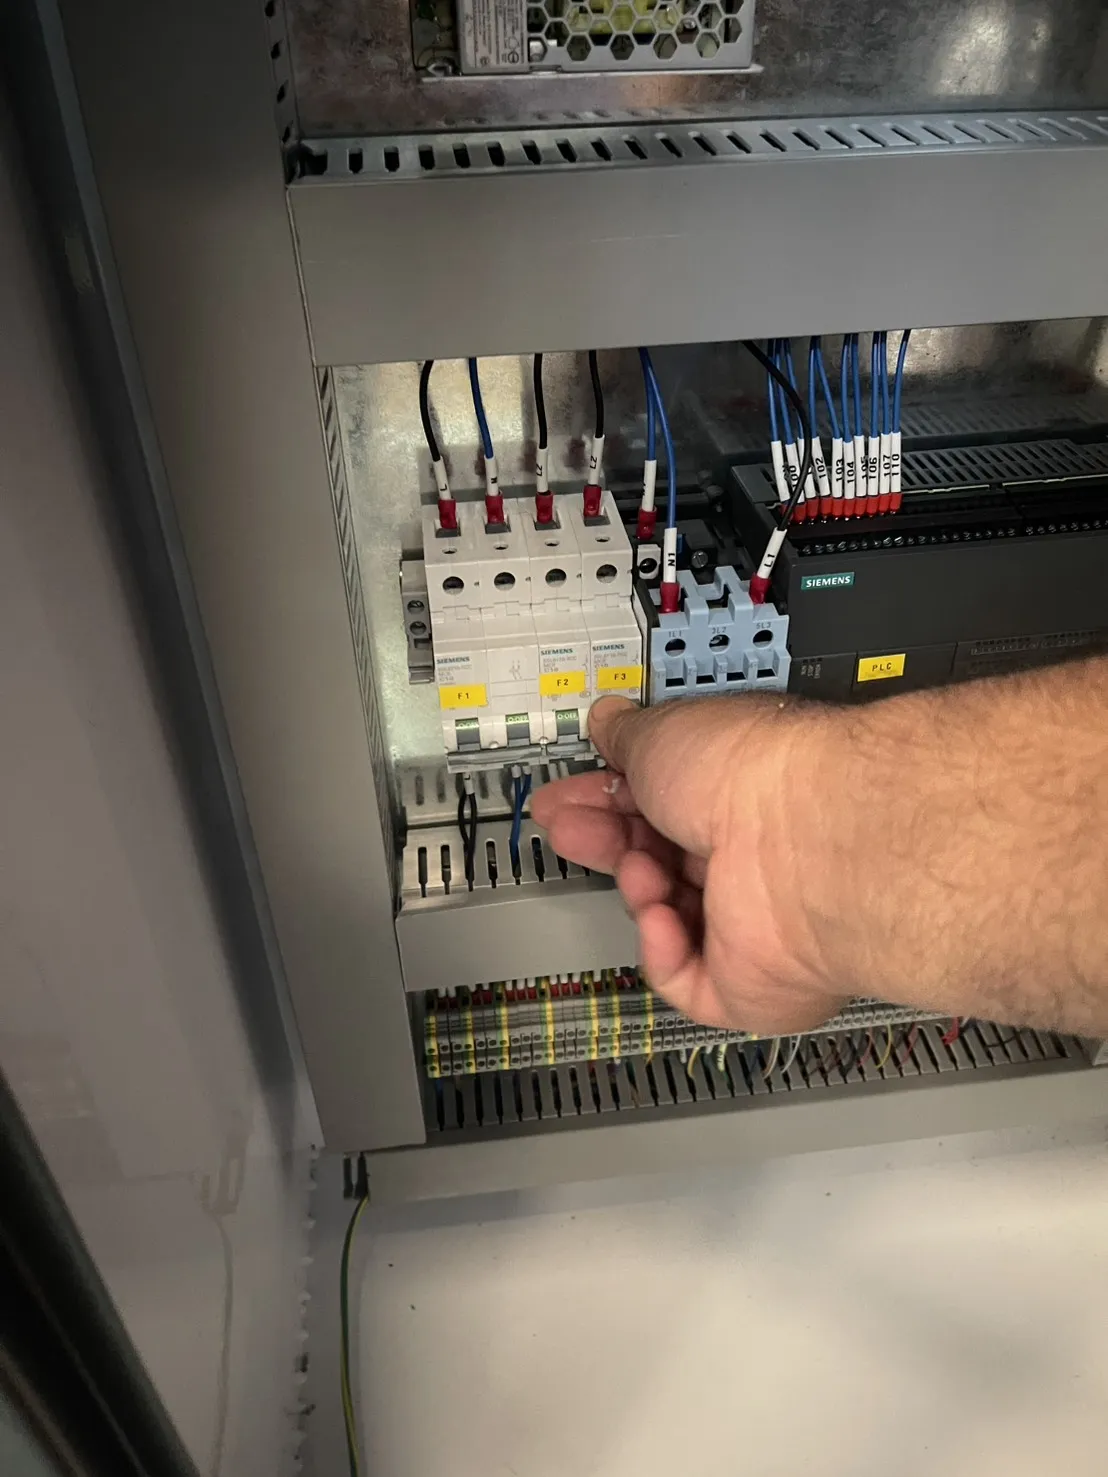
4.ยกเบรกเกอร์มุมบนซ้ายมือ เพื่อเปิดระบบไฟฟ้าเครื่องจักรและทำการปิดตู้ไฟฟ้า
5.เปิดหน้าจอควบคุม Touch Screen โดยการ กดปุ่ม Start 1 ครั้ง
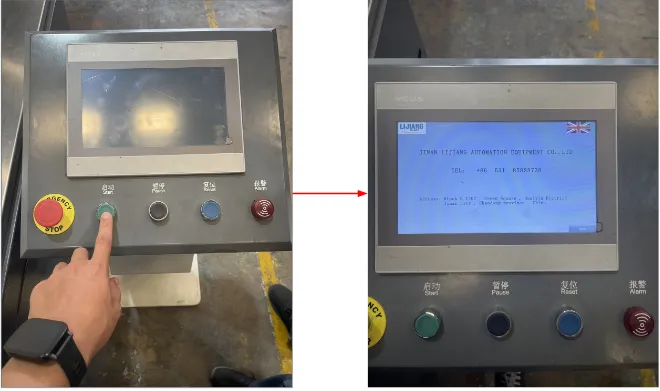
6.กดปุ่ม MENU เพื่อเลือกโหมดการทำงานต่างๆ
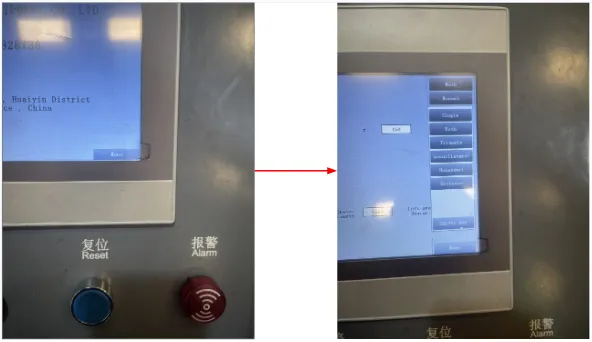
7.กด ปุ่ม RECTANGLE (โหมดดัดงาน 4 เหลี่ยม)
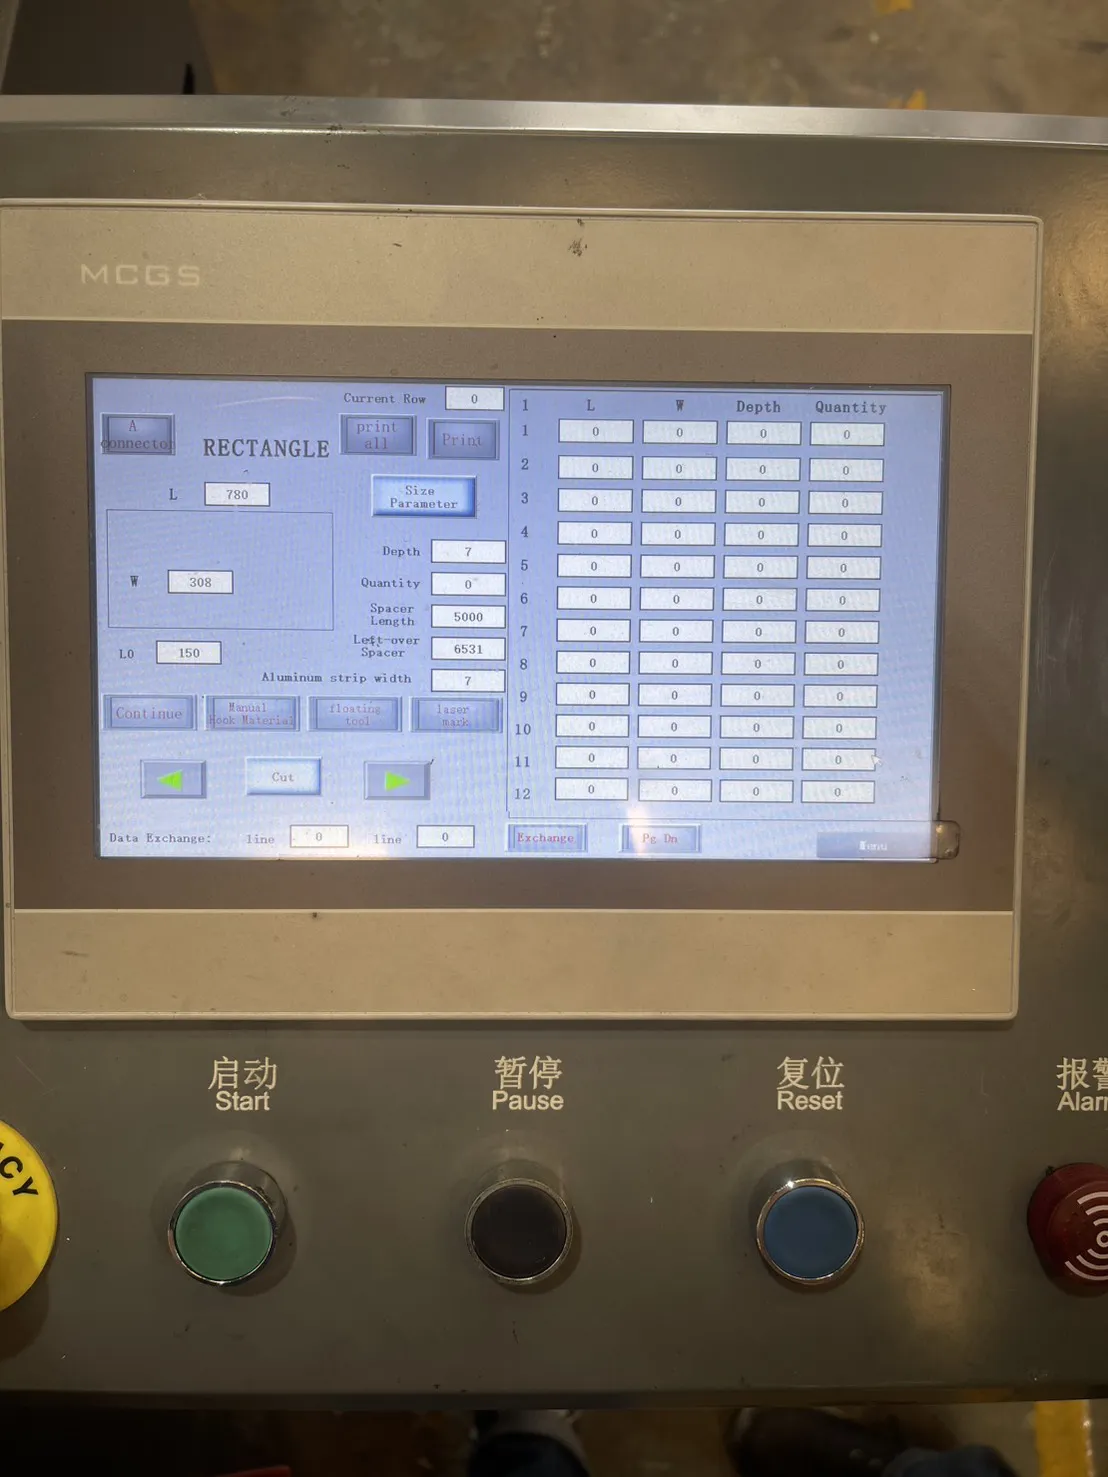
8. กด ปุ่ม MANU อีกครั้ง เพื่อซ่อน MENU และ พร้อม เข้าสู่โหมดการตั้งค่าตามรูป 1.LENGTH=ความยาว , 2.WIDTH = ความกว้าง 3.NUMBER= จำนวนที่ต้องการผลิต 4. GLUETHICKNESS= ค่าเผื่อ ช่องว่างสำหรับกาวซิลิโคน หลังประกบค่าเผื่อที่กำหนด Airgap 6mm.= 4mm. , 9mm=5mm , 12 = 5mm.
9. กดที่ช่องตัวเลขตามรูปเพื่อเปลี่ยนค่าความยาว
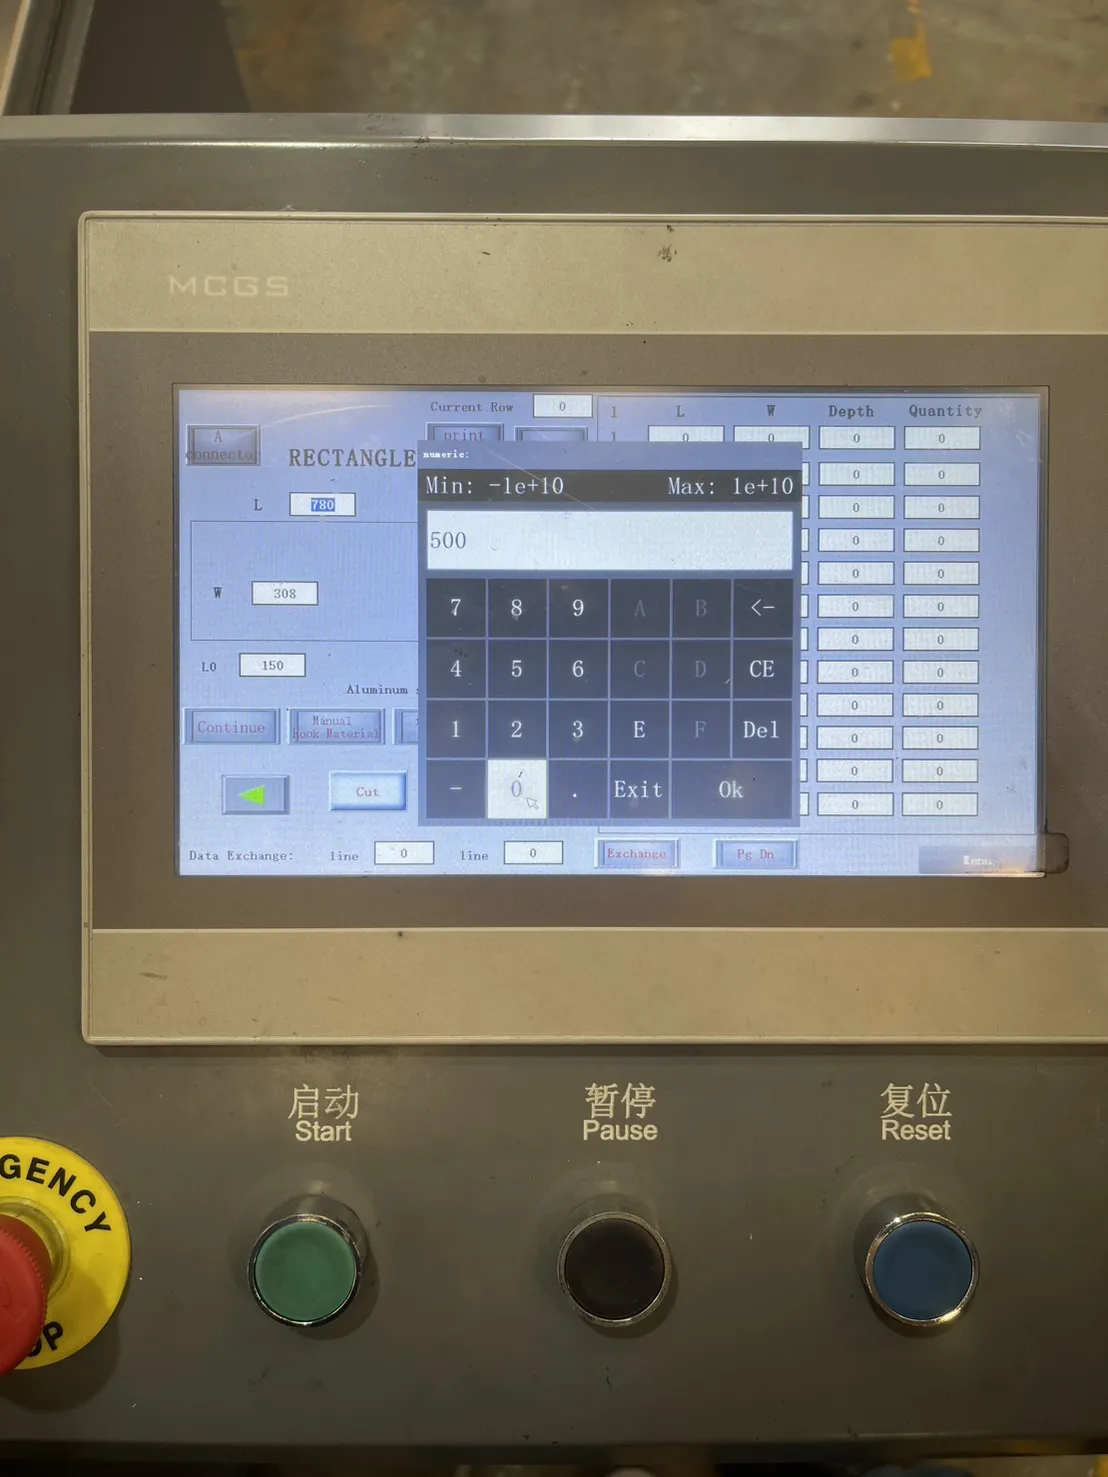
10.เปลี่ยนค่าตามใบสั่งการผลิต,ตัวอย่าง ชิ้นงานที่ความ ยาว 500 mm. ให้กดเลข 500 และ กด ENT ยืนยันค่า
หมายเหตุ ต้องเปลี่ยนค่า ทุกค่าที่ระบุ [LENGTH] , [WIDTH] , [NUMBER] [GLUETHICKNESS]
11.ตรวจสอบหัวดัดอลูมิเนียม ที่ติดตั้งไว้ในเครื่องจักรตรงกับใบสั่งผลิตหรือไม่
P1 = ใช้ AirGap 6 mm.
P2 = ใช้ AirGap 9 mm.
P3 = ใช้ AirGap 12 mm.
P4 = ใช้ AirGap 16 mm.
ข้อควรระวัง โดยยึดที่ความหนาของหัวดัด ต้องเท่ากันกับ ขนาด AirGap
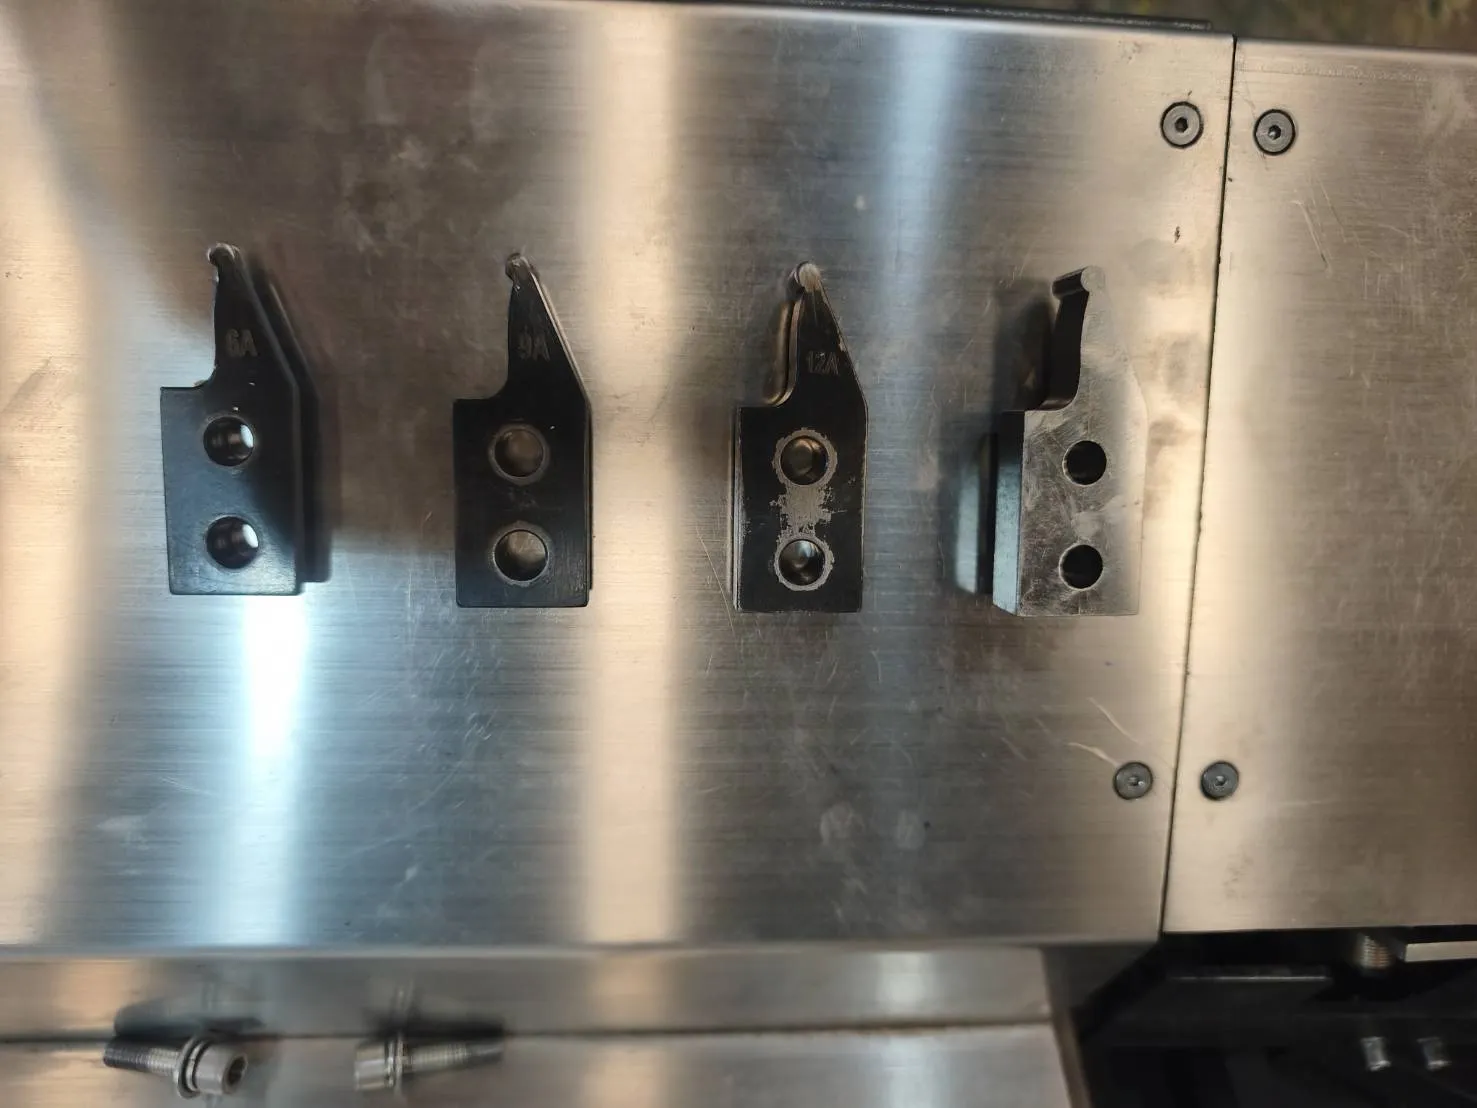
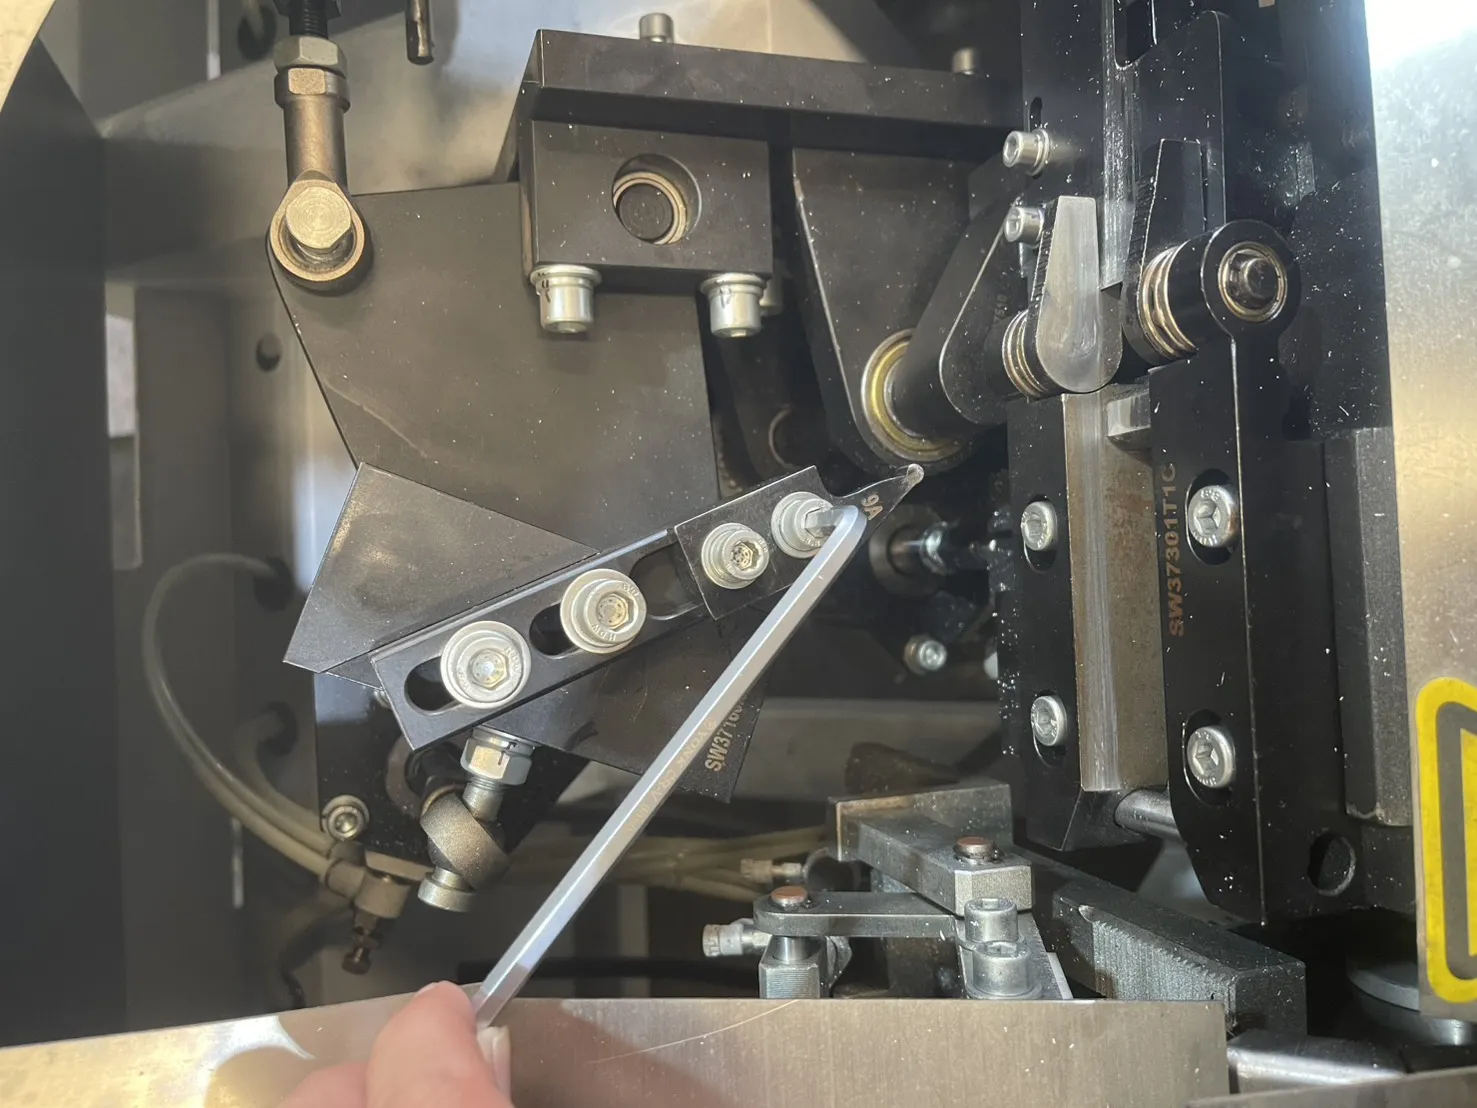
12.กรณีที่เครื่องจักร ติดตั้งหัวดัดขนาดไม่เท่ากับใบสั่งการผลิต ให้ทำการเปลี่ยนให้ตรง ด้วย ประแจแอลหกเหลี่ยม [Hex key L-Wrench] เบอร์6ขันออกโดยการหมุนทวนเข็มนาฬิกา
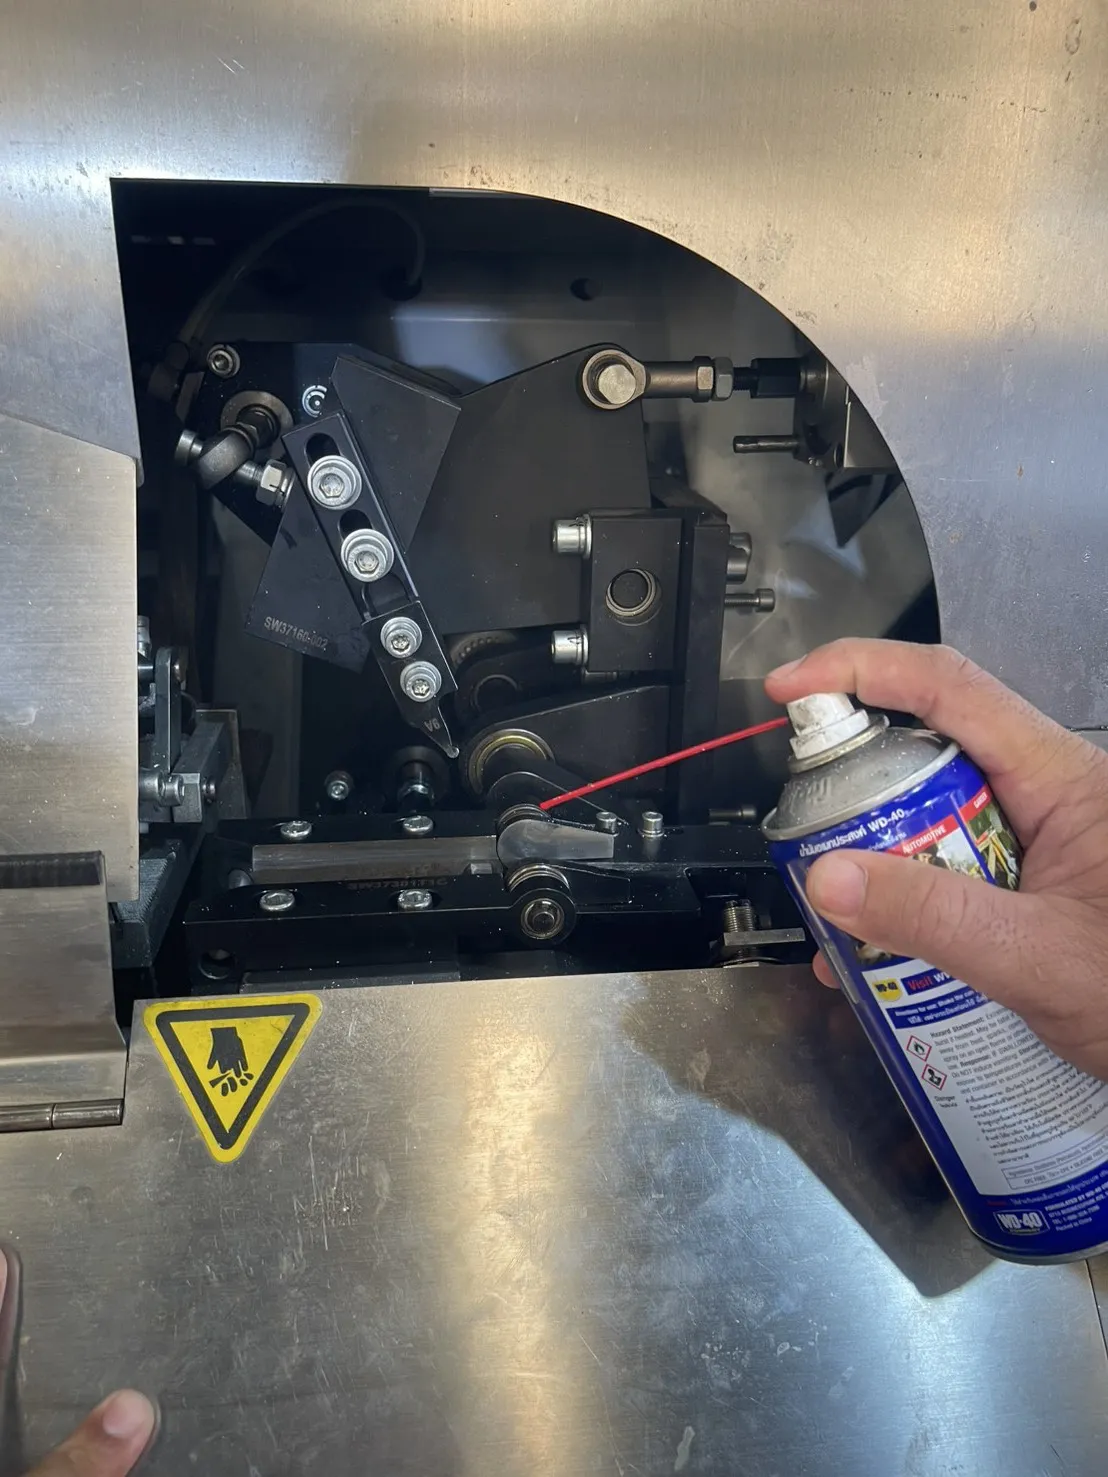
13.ทำความสะอาดเครื่องจักร พร้อมทั้งฉีดสเปรย์น้ำยาเอนกประสงค์บริเวณ 1.หัวดัด และ 2.ชุดยึดงานก่อนดัด [Gripper]เพื่อลดการเสียดสี ยืดอายุการใช้งาน
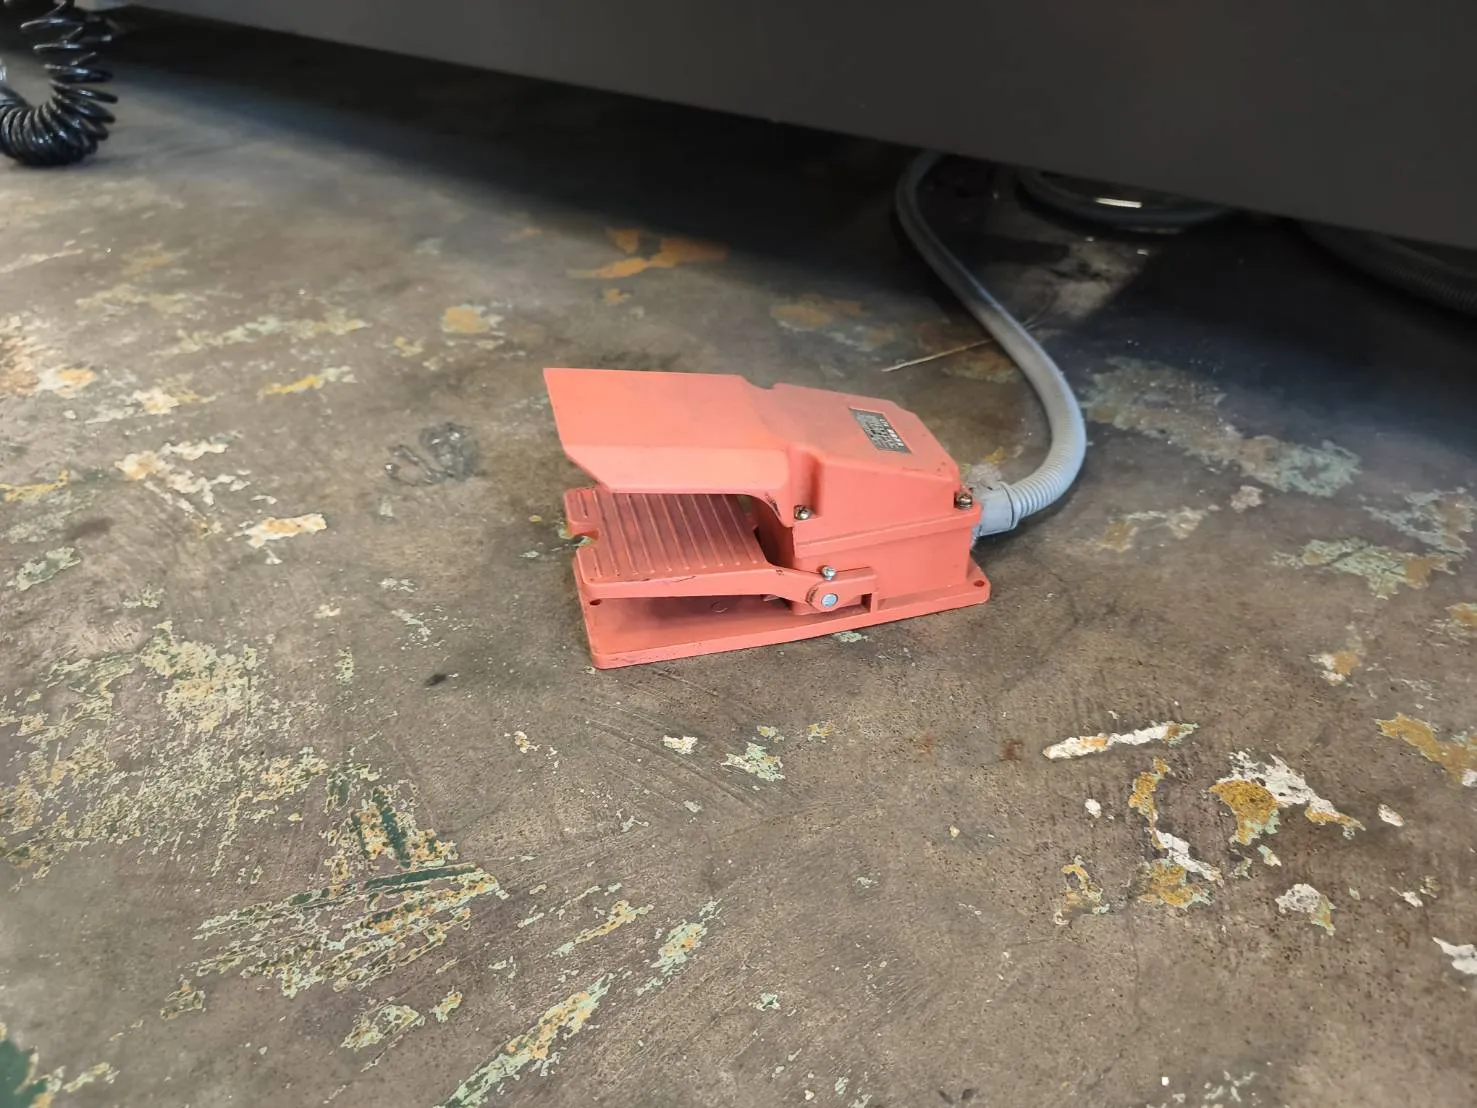
14.เมื่อเปิดเครื่องและทำการตั้งค่าต่างๆข้างต้นแล้ว สำรวจความเรียบร้อยของการจัดเรียงชิ้นงาน ให้เข้าสู่กระบวนการผลิตโดย เหยียบสวิทต์เท้า 1 ครั้ง
-เครื่องจะทำการดัด ชิ้นงานตามโปรแกรมที่ตั้งไว้
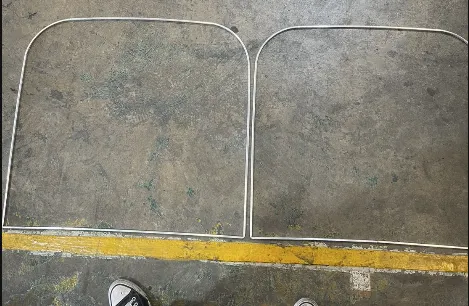
15.นำชิ้นงานที่ได้มาใส่ตัวต่อตรง ตามแบบการผลิตและประกอบรอยต่อเข้าหากัน
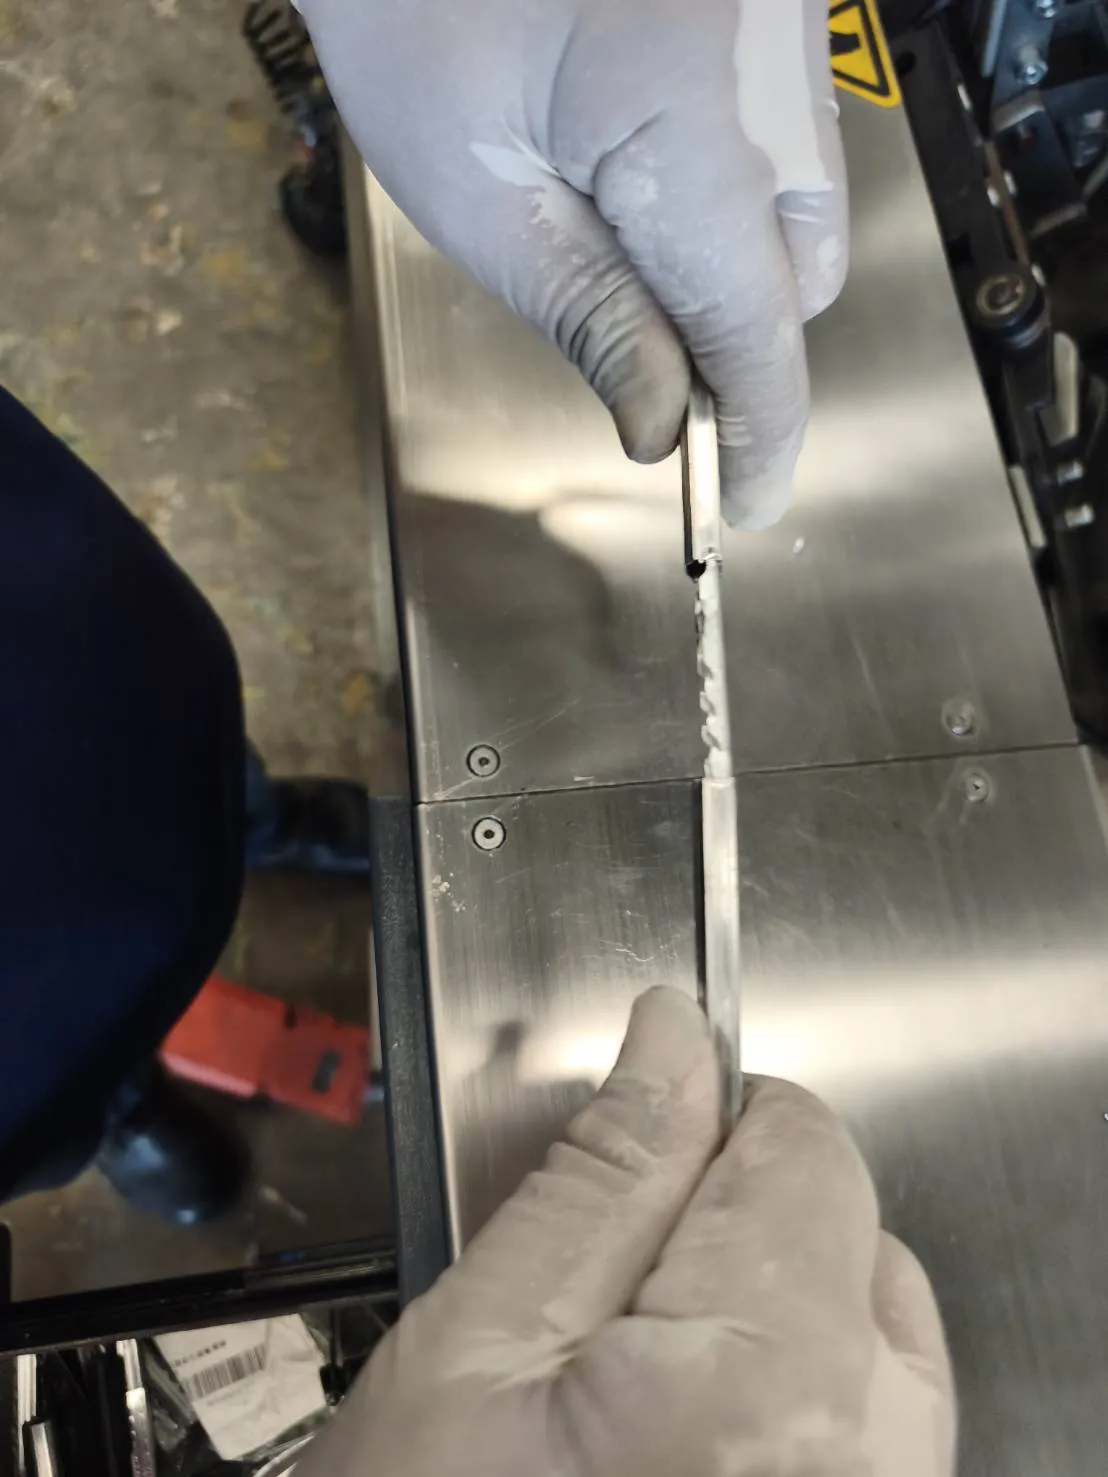
16.วัดขนาดของชิ้นงาน ว่าสอดคล้องกับการสั่งผลิตหรือไม่ ค่าความผิดพลาด +1 , -2 mm
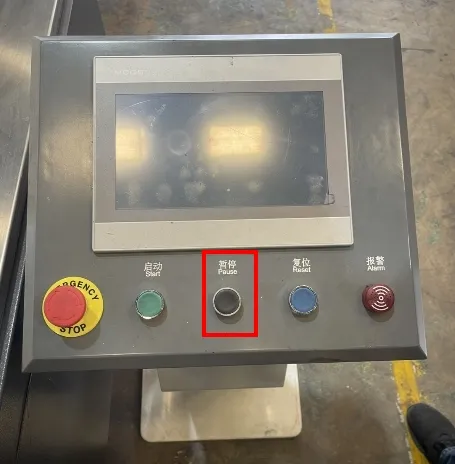
17.กรณีในการหยุดเครื่อง กด Pause 1 ครั้ง เพื่อหยุดทำงาน
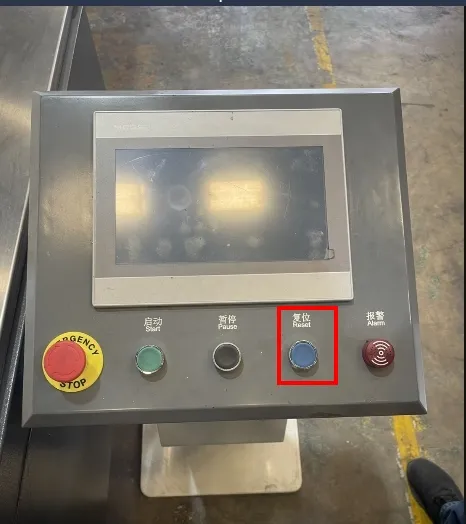
18.กรณีในการเริ่มทำงานใหม่ ให้กด Reset 1 ครั้ง เพื่อเริ่มทำงานใหม่
19.เมื่อผลิตงานเสร็จแล้ว ในการปิดเครื่องให้เปิดตู้ไฟฟ้า แล้วยกคันเบรคเกอร์ลง เพื่อปิด ระบบไฟฟ้า
20.ทำความสะอาดเครื่องจักรทุกจุดและบริเวณรอบๆ เครื่องจักร
การขอสำเนาเอกสาร
ผู้จัดการฝ่าย “ประวัติการขอสำเนา”