การพ่นทรายกระจก:W-PD-SA01
ภายใต้ Procedure: (P-PD-PD01 : การควบคุมการผลิต)
วันที่อัพเดท: (11/04/2557)
จัดทำโดย: คุณณัฐพล แพทย์ไชโย / Natthaphol
อนุมัติโดย: คุณเสกสรร แตกเงิน / Seksan
ใครควรอ่านเอกสารฉบับนี้
หัวหน้าแผนกควบคุมการผลิต หัวหน้ากะ,หัวหน้าหน่วย พนักงานควบคุมเครื่องพ่นทราย
วิธีการทำงาน
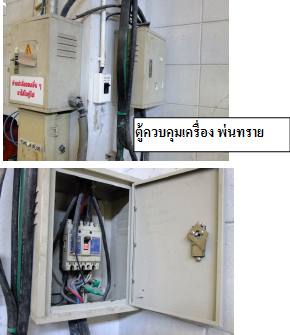
1.เปิดระบบไฟฟ้า ที่เมนเบรคเกอร์ควบคุมเครื่องพ่นทราย
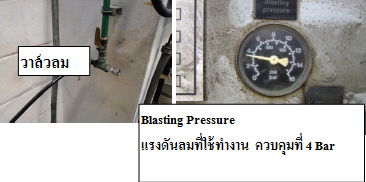
2.เปิดระบบลมเข้าเครื่องจักร และทำการตรวจสอบแรงดันลม ที่เครื่องจักรต้องอยู่ระดับ 4 Bar
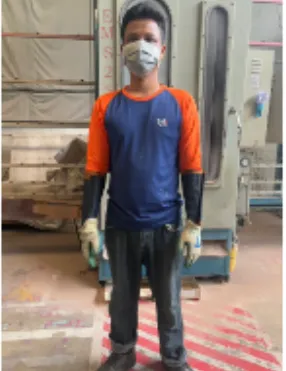
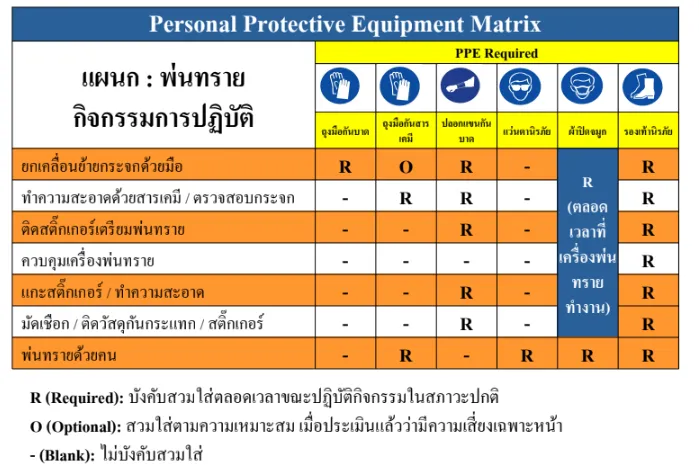
3.สวมใส่ อุปกร์ความปลอดภัย ตาม มาตราฐานและกฏ ของ แผนกที่ระบุไว้
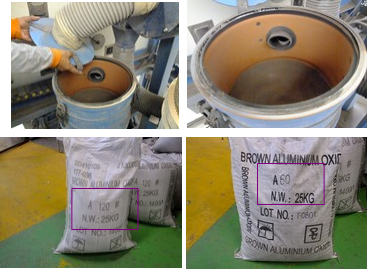
1.ทรายพ่นเบอร์ #60 = สำหรับงานพ่นกัดปรอทกระจกเงา
2.ทรายพ่นเบอร์ #120 = สำหรับงานพ่นทั่วไป
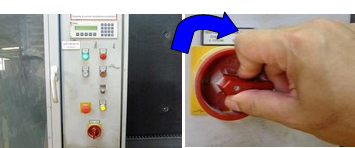
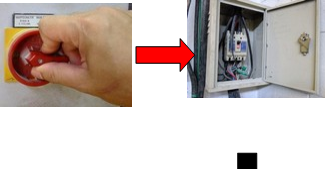
5. บิด Load Breaker Switch ตามเข็ม นาฬิกา เพื่อ เปิดระบบไฟฟ้าที่เครื่องจักร ที่ตู้เมน ของเครื่องจักร
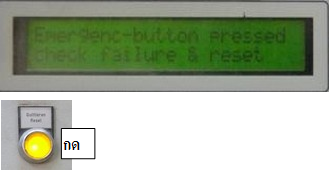
6.เมื่อ ที่ จอ LCD สแดงผลดังรูป ให้ กด ปุ่ม Quillieren Reset 1 ครั้ง
7.เมื่อ LCD แสดงข้อความ : R.. Initialisation ให้กด ปุ่ม R ที่ LCD เครื่อง จักร จะ ทำการ เคลื่อนที่ ในแกน X ไปกลับ 1 รอบ
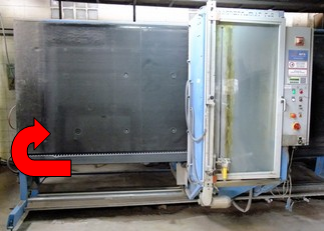
8.เมื่อเครื่อง หยุด หน้าจอ LCD จะขึ้นหน้าจอ ตามรูปในการเดินเครื่องจักร จะใช้ระบบ Automatic mode
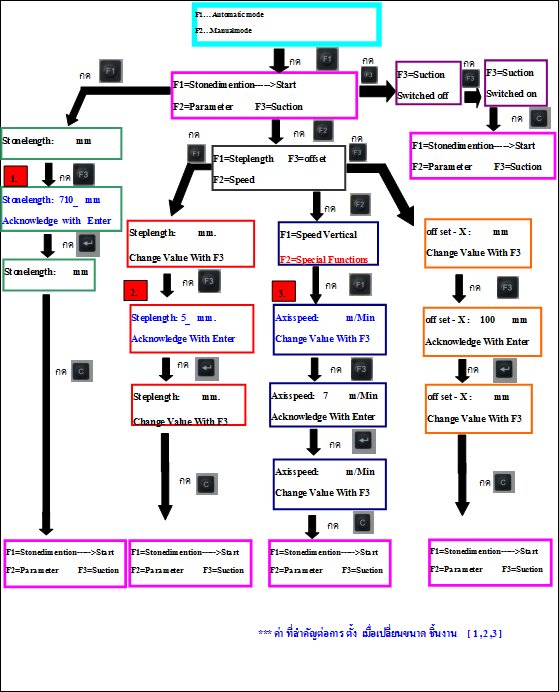
9.ปรับตั้ง ระยะ การพ่นทราย โดยอ้างอิง จาก ใบสั่งผลิตและปรับตั้ง หมายเหตุ ค่าที่ สำคัญมีดังนี้
1.Stonelength = ระยะ การพ่น ของกระจก ด้านกว้าง =ตามใบสั่งผลิต
2.Steplength = ระยะ การเคลื่อนที่ ของ เคริ่องพ่น ต่อการพ่น 1 สเตป = 5 mm.
3.Axisspeed = ความเร็ว การพ่น = 7 m/ Min
off set - X = ค่าเผื่อ ด้านกว้างการ พ่น ตั้วค่า = 100 mm. โดยการตั้งค่า ผ่าน หน้าจอ LCD
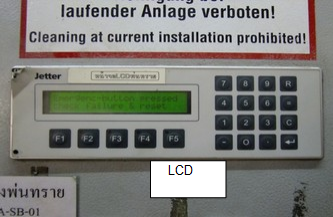
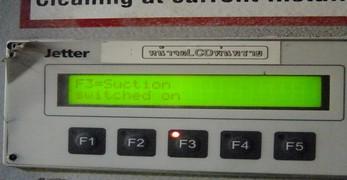
10. ปรับ ค่า Suction ให้ on
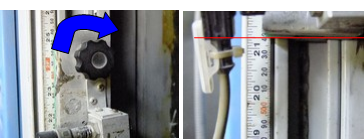
11.ปรับตั้งระยะการพ่นแนวตั้งเซนเซอร์ด้วยสเกล โดยอ้างอิงความสูงของกระจก และ เผื่อระยะ อีก 100 mm.
12.ยกกระจกที่จะทำการพ่น ไปที่ จุด วางกระจก
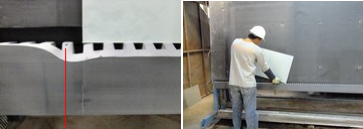
13.กด ปุ่ม Start เพื่อ เดินเครื่อง จักร
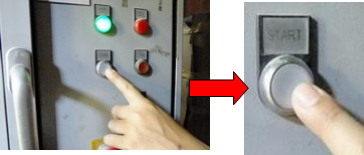
14.เครื่องจักร เคลื่อนที่งาน มาเข้าพ่น
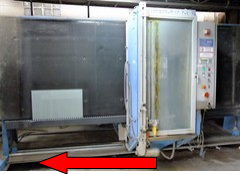
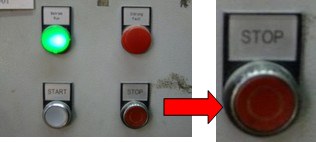
15. กรณี หยุด ขณะ พ่น กด ปุ่ม STOPและ ที่ จอ LCD จะมี คำสั่ง ให้เลือก 2 ทางเลือกคือ
1. Blast Continue ---- > Start หมายถึง ถ้ากดปุ่ม Start จะเป็นการพ่นต่อ
2.Home----> F4 หมายถึง ถ้า กดปุ่ม F4 เครื่องจักรจะเคลื่อนที่ กลับ จุด ตั้งต้น
16. ยกกระจก ออกจากเครื่อง หลัง พ่น เสร็จ และ ทำการ บันทึกยอดการผลิต ในใบรายงานการผลิต
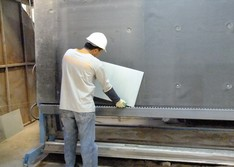
17. หลังทำงาน เสร็จ ให้ทำการ บิด Load Breaker Switch กลับ เพื่อปิดเครื่องและ Off เมนเบรคเกอร์ , ปิดวาล์วลม และ ทำความสะอาด เครื่องจักรและบริเวณ รอบๆ เครื่องจักร
แบบฟอร์มที่เกี่ยวข้อง
F-SL-CT05 ใบสั่งผลิต
F-SL-CT03 ใบเอกสารยืนยันสั่งผลิต
F-PD-PD01 บันทึกแผนการผลิตประจำวัน
F-SL-PD04 ใบส่งมอบสินค้าเข้าคลัง
P-PS-QN01 การควบคุมผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนด
F-PD-PL03 สติกเกอร์ชี้บ่งสินค้าระหว่างกระบวนการผลิต
F-PD-PD12 รายงานการผลิตประจำวัน
P-PD-PD01 การควบคุมการผลิต
W-PD-WH01 วิธีการเคลื่อนย้าย จัดเก็บ ถนอมรักษา และส่งมอบสินค้า
W-PD-PG02 การใช้โปรแกรมคววบคุมการผลิต
การขอสำเนาเอกสาร
ผู้จัดการฝ่าย “ประวัติการขอสำเนา”